行业资讯
news
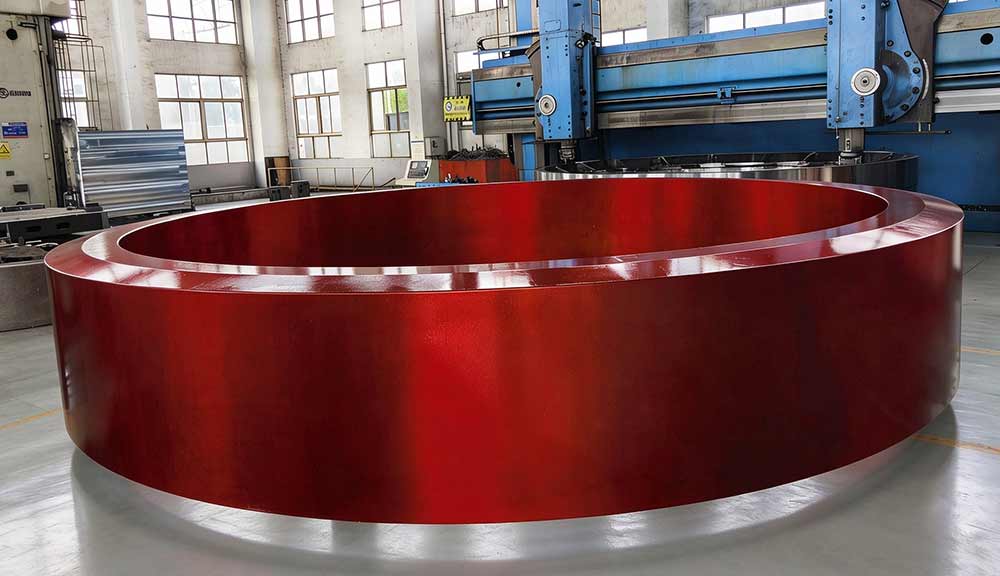
不少采购商在验收球磨机轮带都会遇到困惑:轮带表面有砂眼、划痕算不算合格?哪些缺陷可以让步接收,哪些必须直接拒收?
球磨机轮带作为球磨机的核心承重件,轮带(滚圈)承载筒体、物料、衬板全部载荷,与托轮持续接触滚动,表面质量直接决定整套磨机的运行稳定性与使用寿命。
没有清晰的验收依据,很容易产生分歧,耽误安装进度,甚至留下隐患。铸造厂结合国标规范以及多年为水泥、矿山、冶金项目配套的实战经验,为大家解读验收标准。
一、轮带的滚动工作面(和托轮接触的外圆面)和非工作面(侧面、内孔等位置),二者验收要求完全不同。工作面是管控核心,不允许存在裂纹、冷隔、夹渣、气孔、砂眼等影响使用的有害缺陷,不允许私自补焊掩盖缺陷。非工作面允许存在少量微小分散缺陷,但不允许出现连片缺陷、疏松和穿透性缺陷。
二、毛坯阶段,大型轮带铸造厂生产的产品表面不得有粘砂、严重氧化皮、大面积飞边毛刺。浇冒口切割位置要平整,打磨过渡圆滑,不能留有尖锐缺口,避免应力集中。
三、精加工后的滚动工作面,表面不允许有磕碰、划伤、刀痕、振纹。
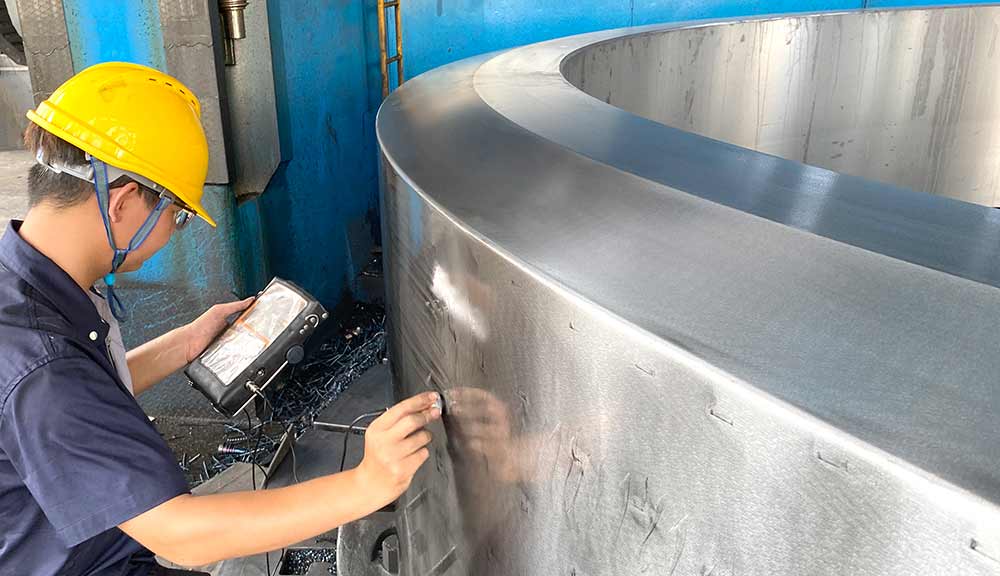
四、目视检查只是基础手段,还要需要无损检测。重点对滚动工作面做磁粉探伤,排查肉眼难以发现的表层微裂纹;必要时增加超声波探伤,检查铸件内部质量。所有检测项目、缺陷记录都要留存,合格后方可出厂,检测报告随产品交付,方便甲方存档核验。
五、轮带的生产全程对照验收标准前置管控,毛坯清理、热处理、机加工、探伤多道工序层层自检,不是等到成品完工才去检验,也可以根据客户的要求定制管控标准。
选购球磨机轮带,建议采购前就把表面质量要求、缺陷判定规则、检测方式写入技术协议,验收有标准、有凭证。欢迎咨询,源头大型轮带铸造厂为您提供靠谱的轮带配套方案。
返回顶部
扫一扫 关注我们
