行业资讯
news
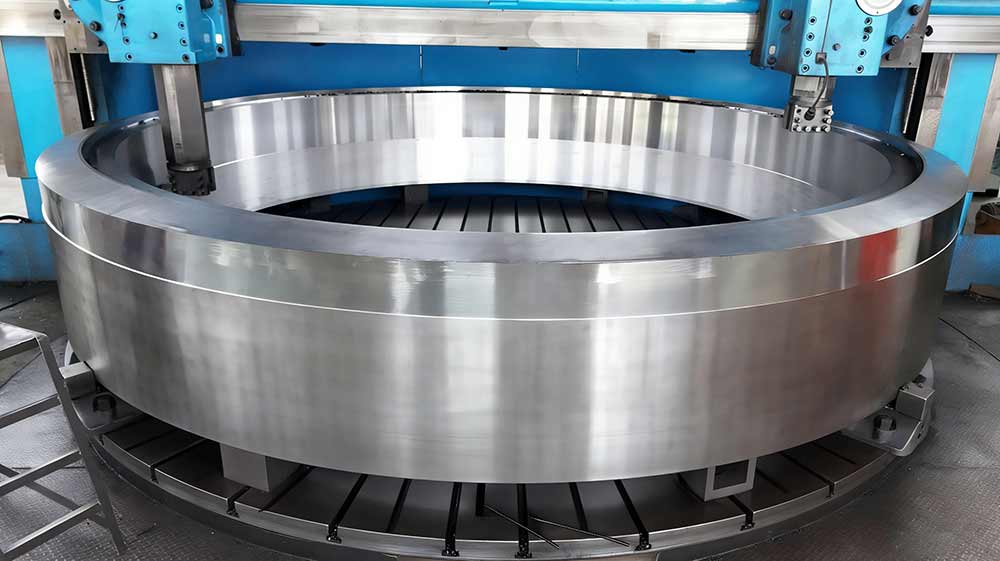
球磨机轮带从接到图纸到发货,时间花在哪了?有人是25天拿到毛坯,有人是50天才等到成品。差距不在厂家,而是本不是一个固定数,吨位、材质、探伤覆盖范围、毛坯还是成品、排产档期,任何一个变量动一下,天数就跟着动。
图纸到手先做铸造工艺性评审,确定浇注位置、冒口和冷铁布置、加工余量,常规节奏是5到7天。这段时间看起来不长,但它决定了后面会不会返工。跳过这一步或者压缩到两三天,缩孔、缩松的风险在浇注那一刻就已经埋进去了,后续探伤不过关再补焊、再热处理,搭进去的时间远不止省下的那几天。
浇注本身很快,真正占时间的是在砂型里的保温冷却。大吨位轮带拉到十几天属于正常范围,产品壁厚大,降温过快残余应力消不掉,后续加工或装机后开裂的风险会明显上升,谁把这一段压得特别短,要么对壁厚和材质的判断过于乐观,要么是把风险留给了客户。
正火或调质处理本身3到4天可以走完。大型轮带铸钢件铸造厂家对产品的保温时间跟壁厚直接挂钩,行业里常用的估算方式是每25mm壁厚约1小时,厚壁轮带的均温保温时间本身就短不了。再加上进出炉的升温控冷节奏、热处理窑的排产档期,实际占用的时间往往比“3到4天”要宽。自有热处理窑的厂家和需要外协排队的厂家,这一段能差出一周以上。
轮带的滚动工作面通常要求UT和MT达到GB/T 7233.1或EN 12680-1的2级,关键部位有的还要加严。探伤本身出结果不慢,但覆盖范围是抽检还是工作面全检,直接影响排产节奏。如果客户要的是成品而不是毛坯,后面还要加上粗加工和精加工。“毛坯25天”和“成品25天”是两个完全不同的承诺,比价时不把交付状态对齐,天数比了也没有意义。
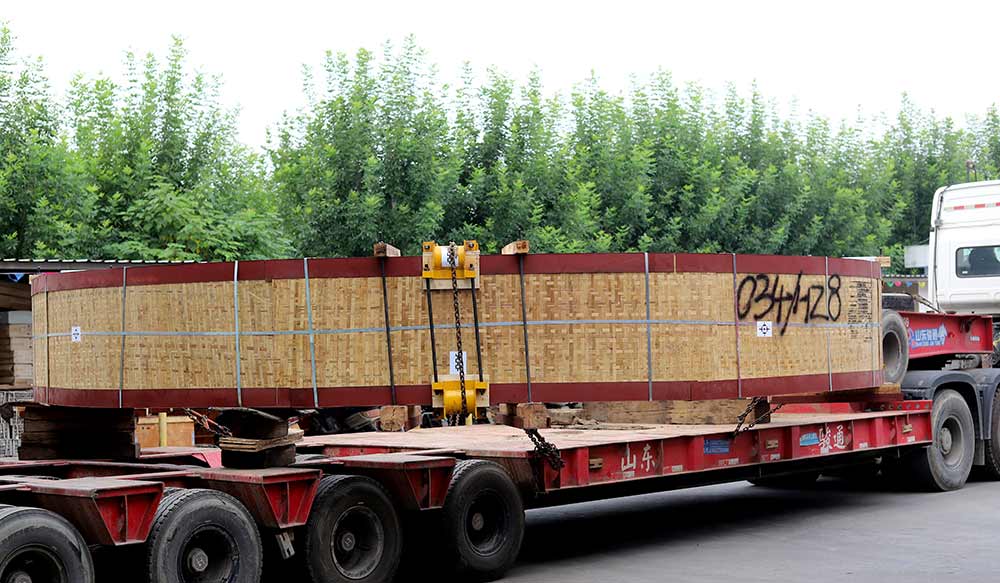
询价时现做的一件事,不是让对方报一个笼统的天数,而是把技术要求先锁死:毛坯还是成品、探伤覆盖到什么程度、随货要不要试棒。这些定下来,大型轮带铸钢件铸造厂家才能准确报出生产周期。
返回顶部
扫一扫 关注我们
