/04

新腾飞铸钢,以重器之能,铸产业脊梁

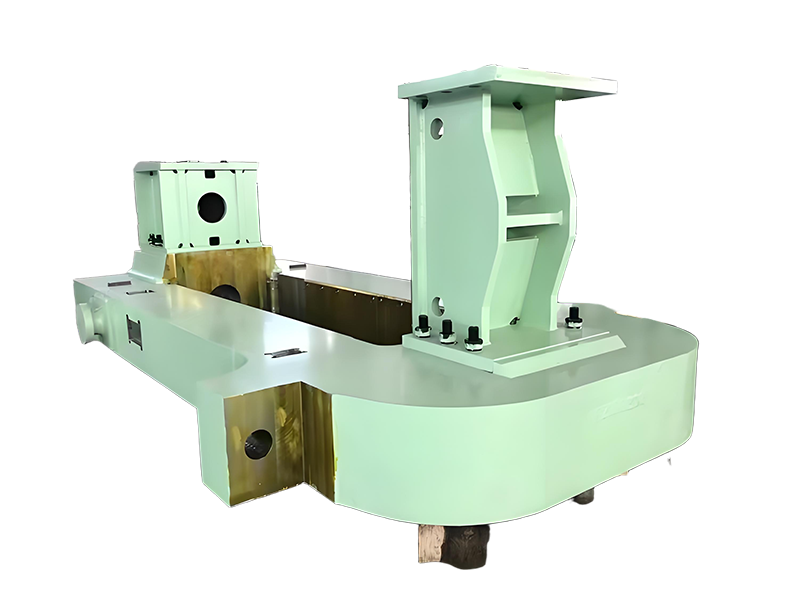
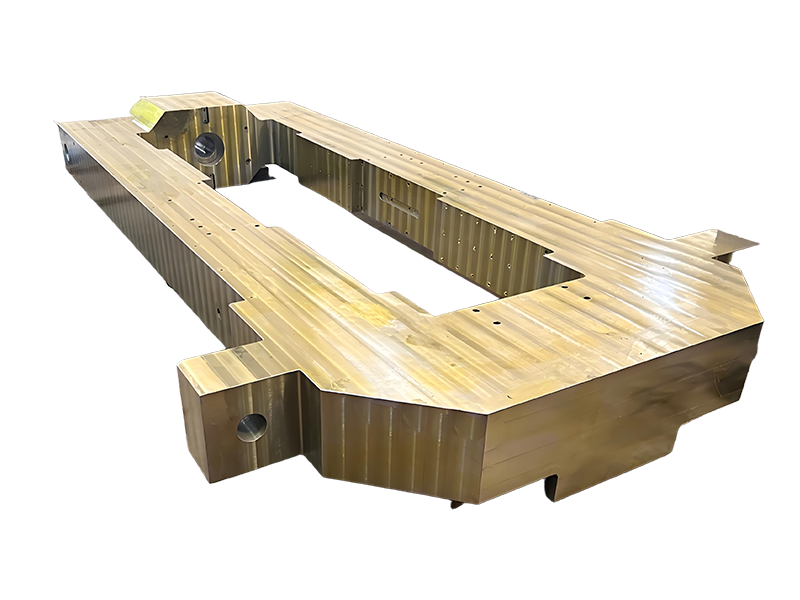
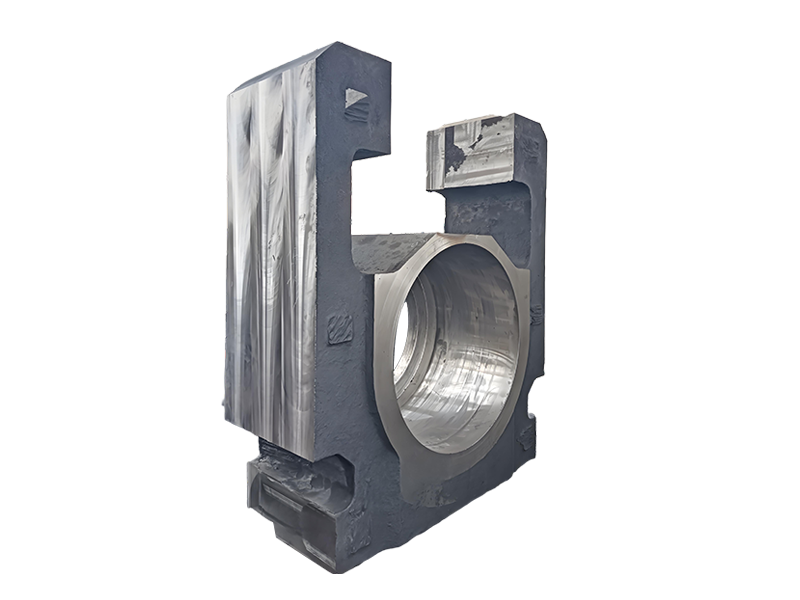
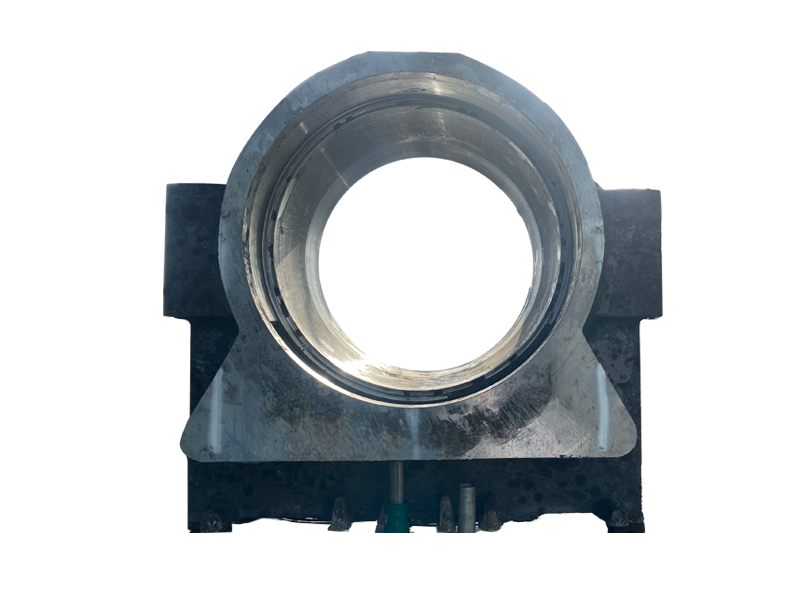
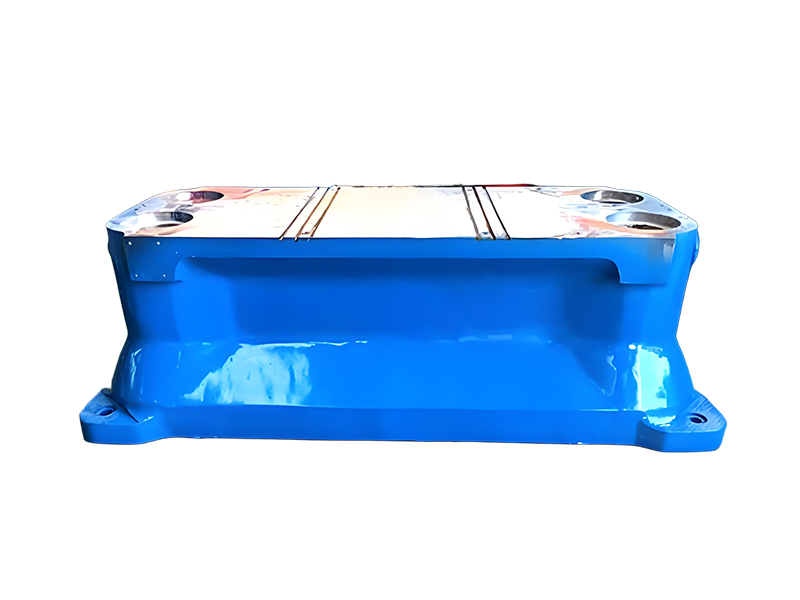
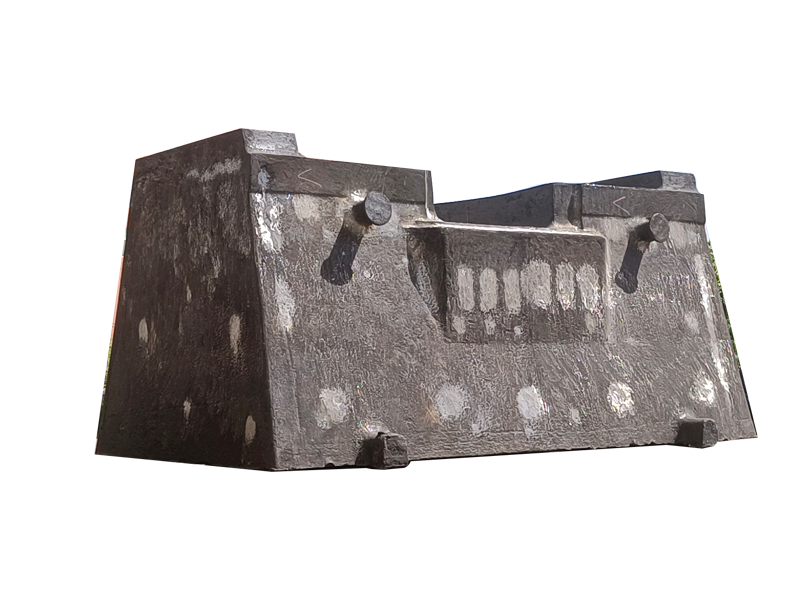
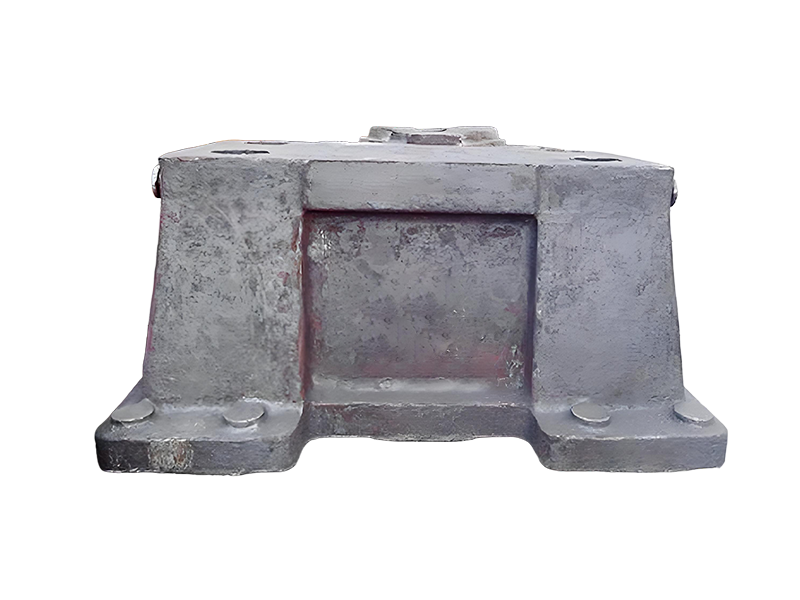
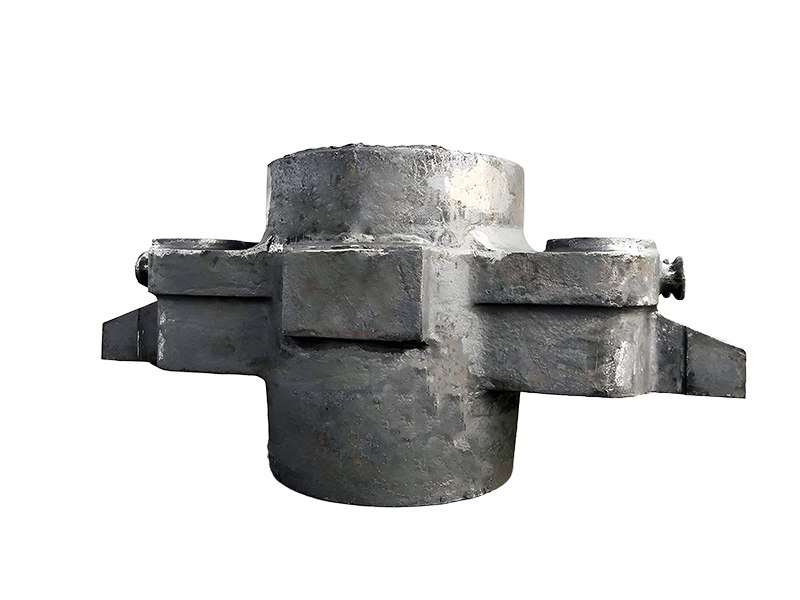
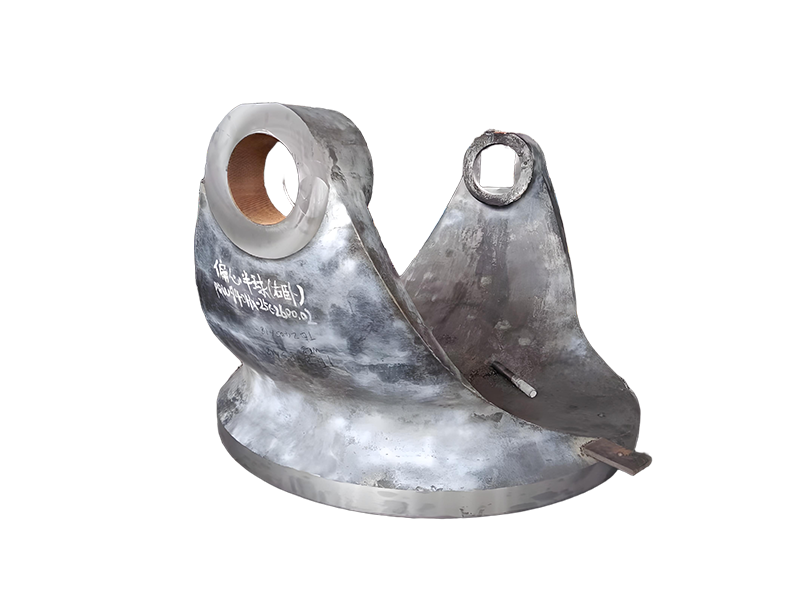
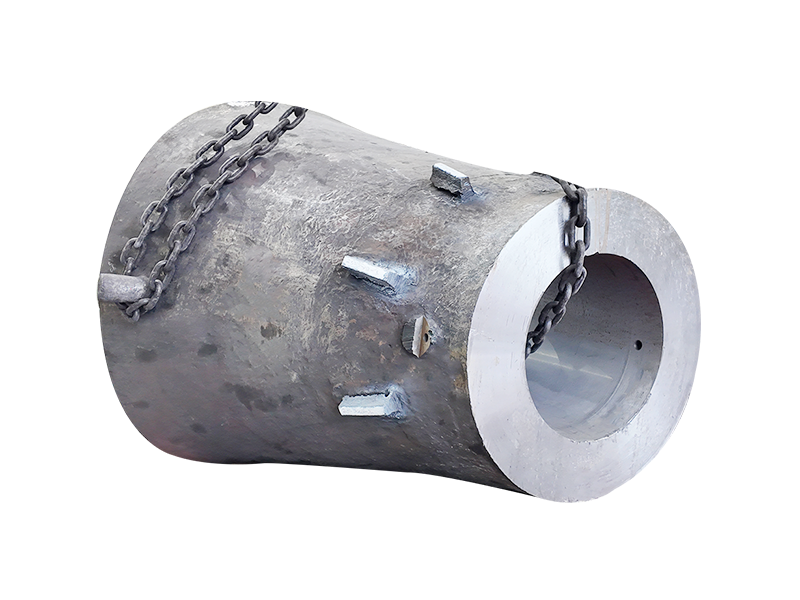
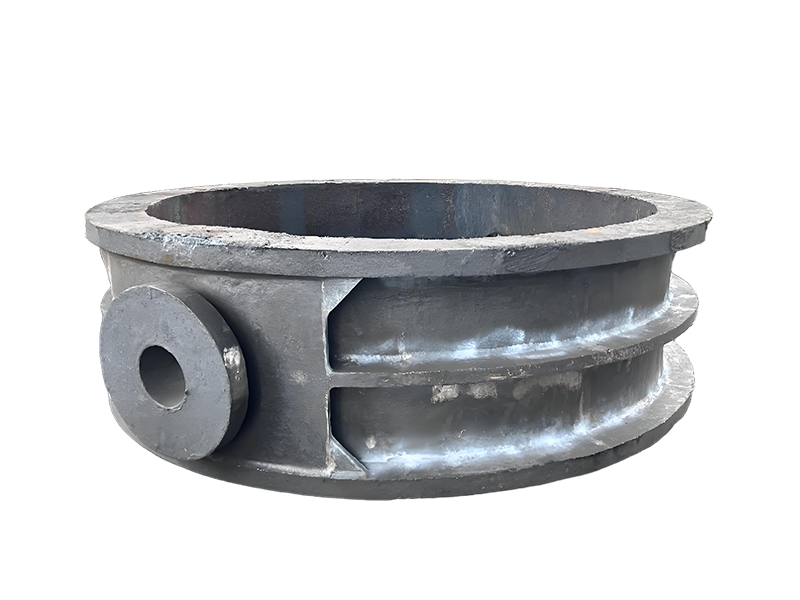
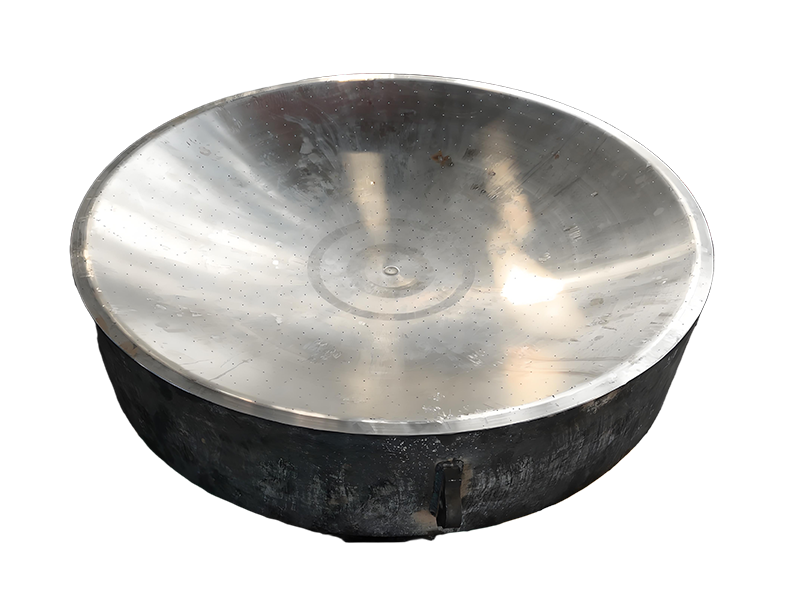
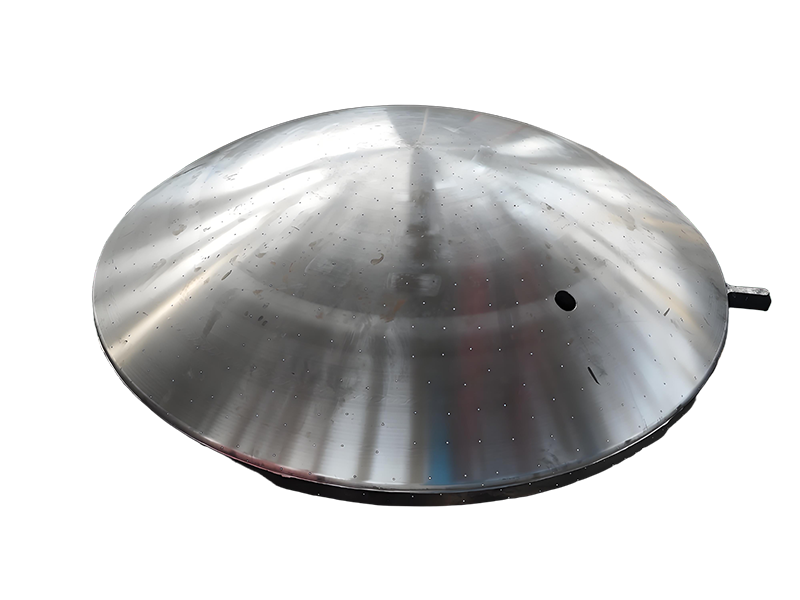
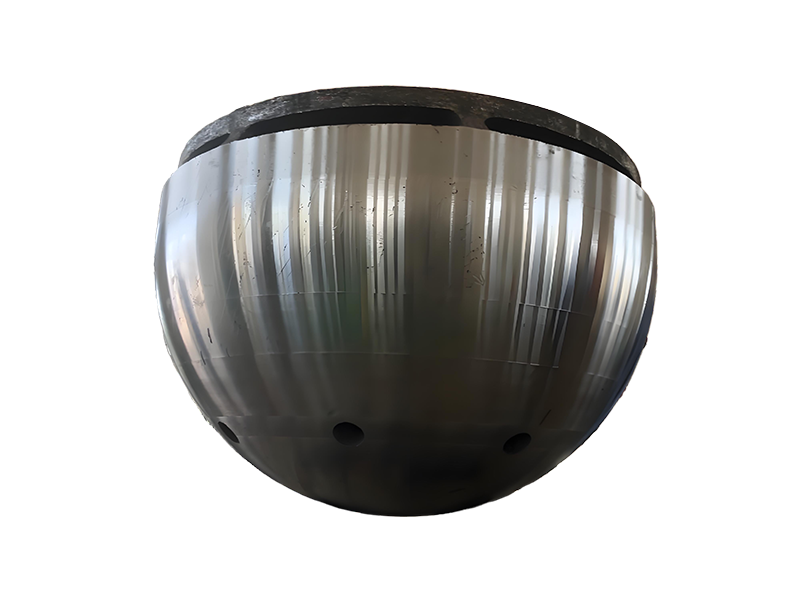
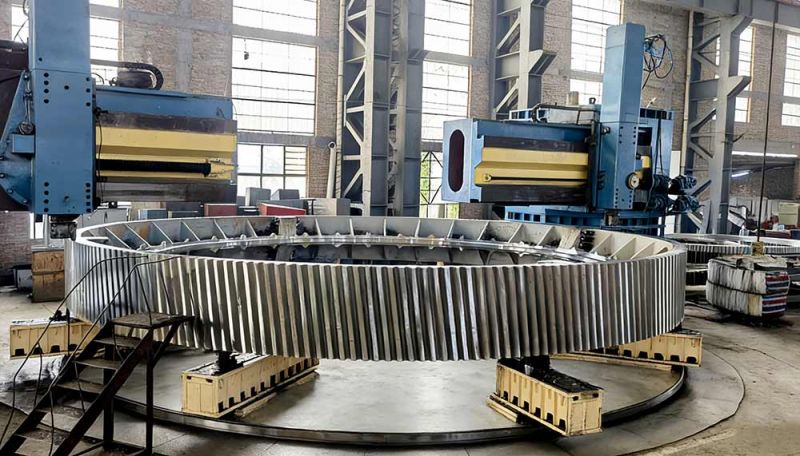
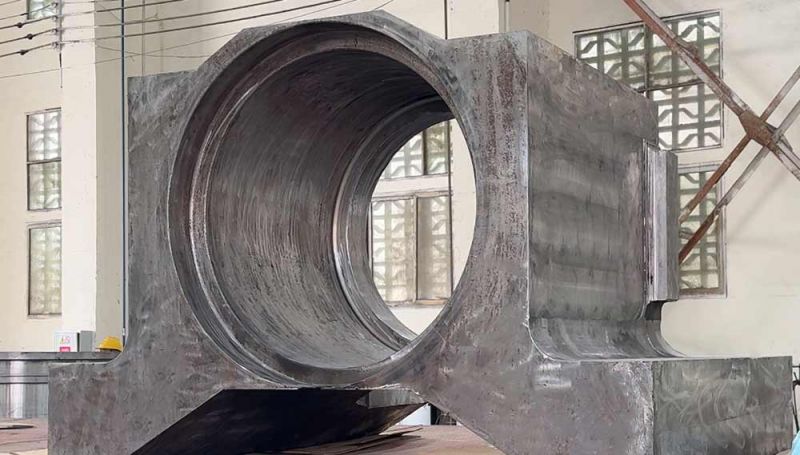
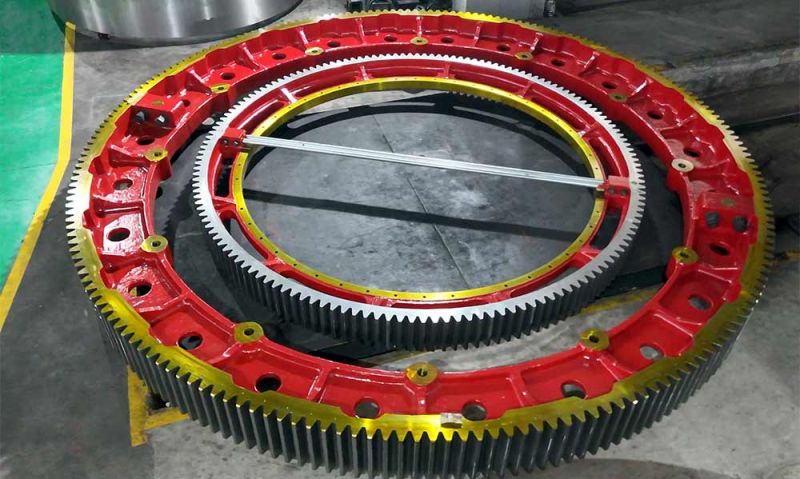
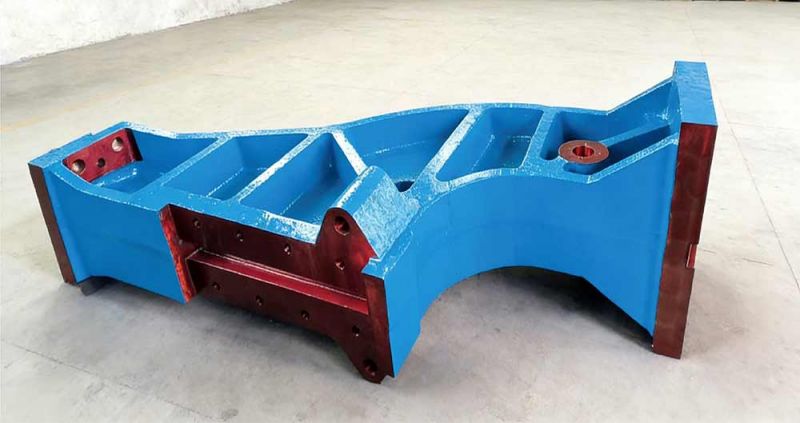
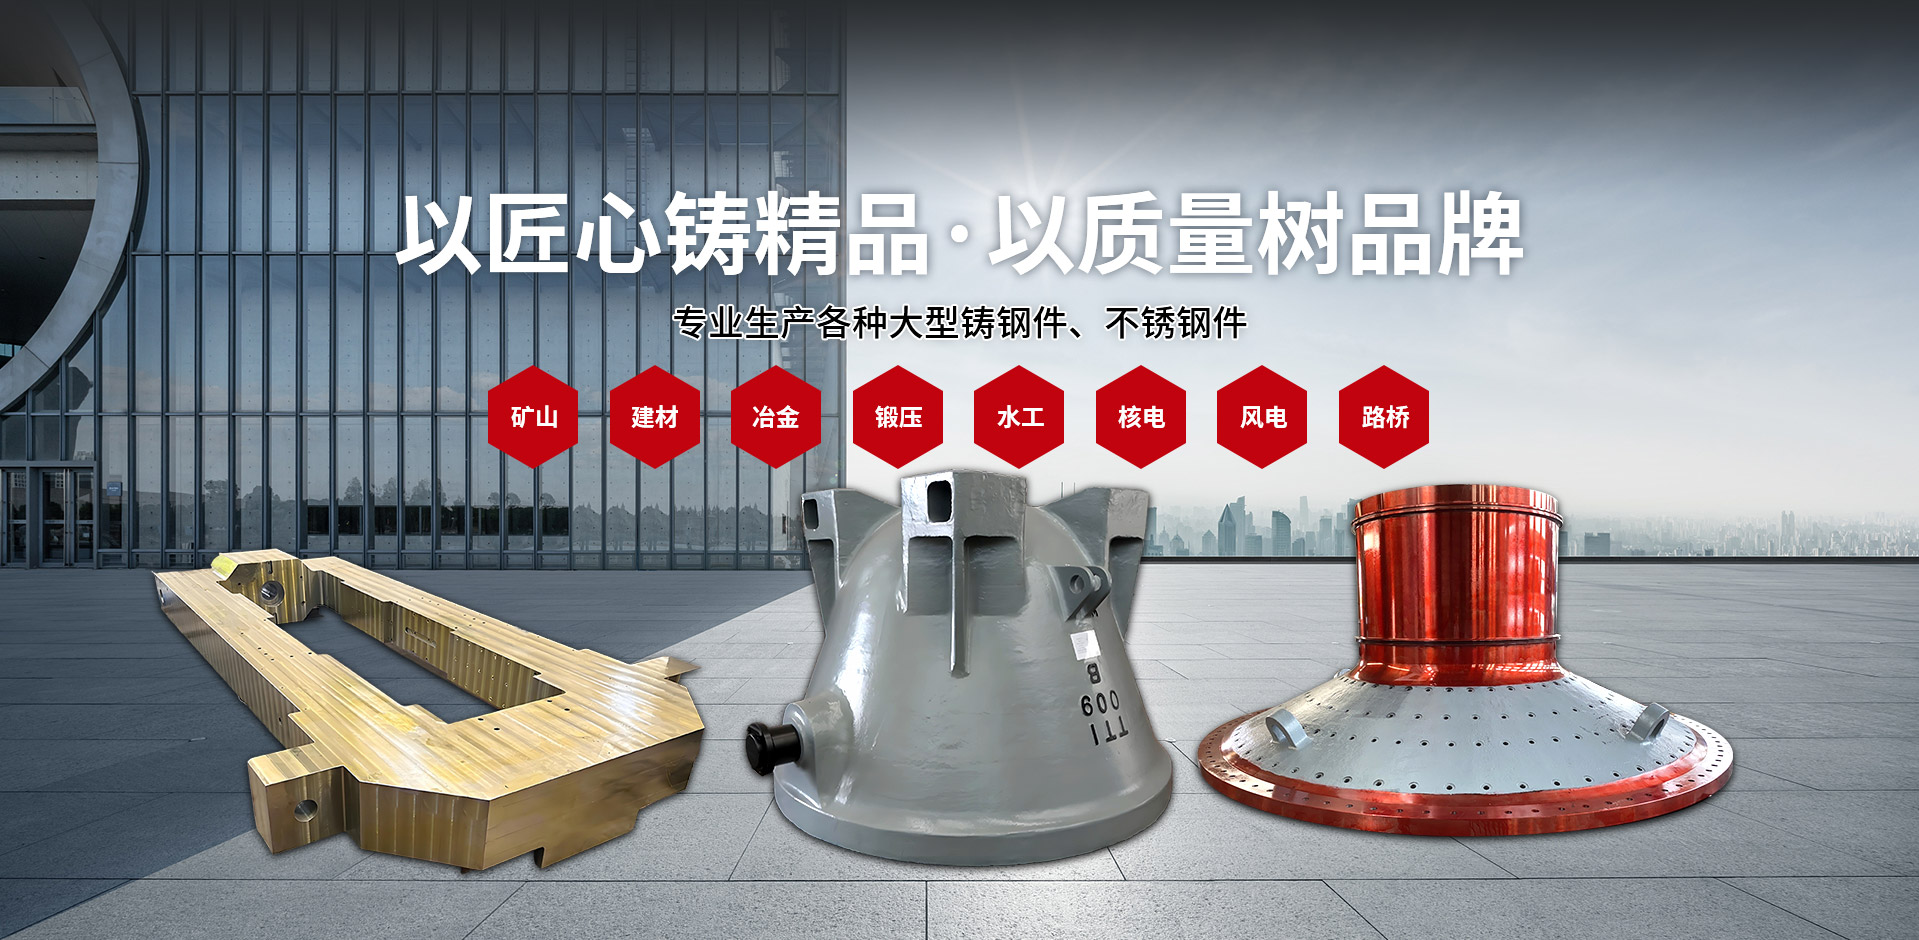
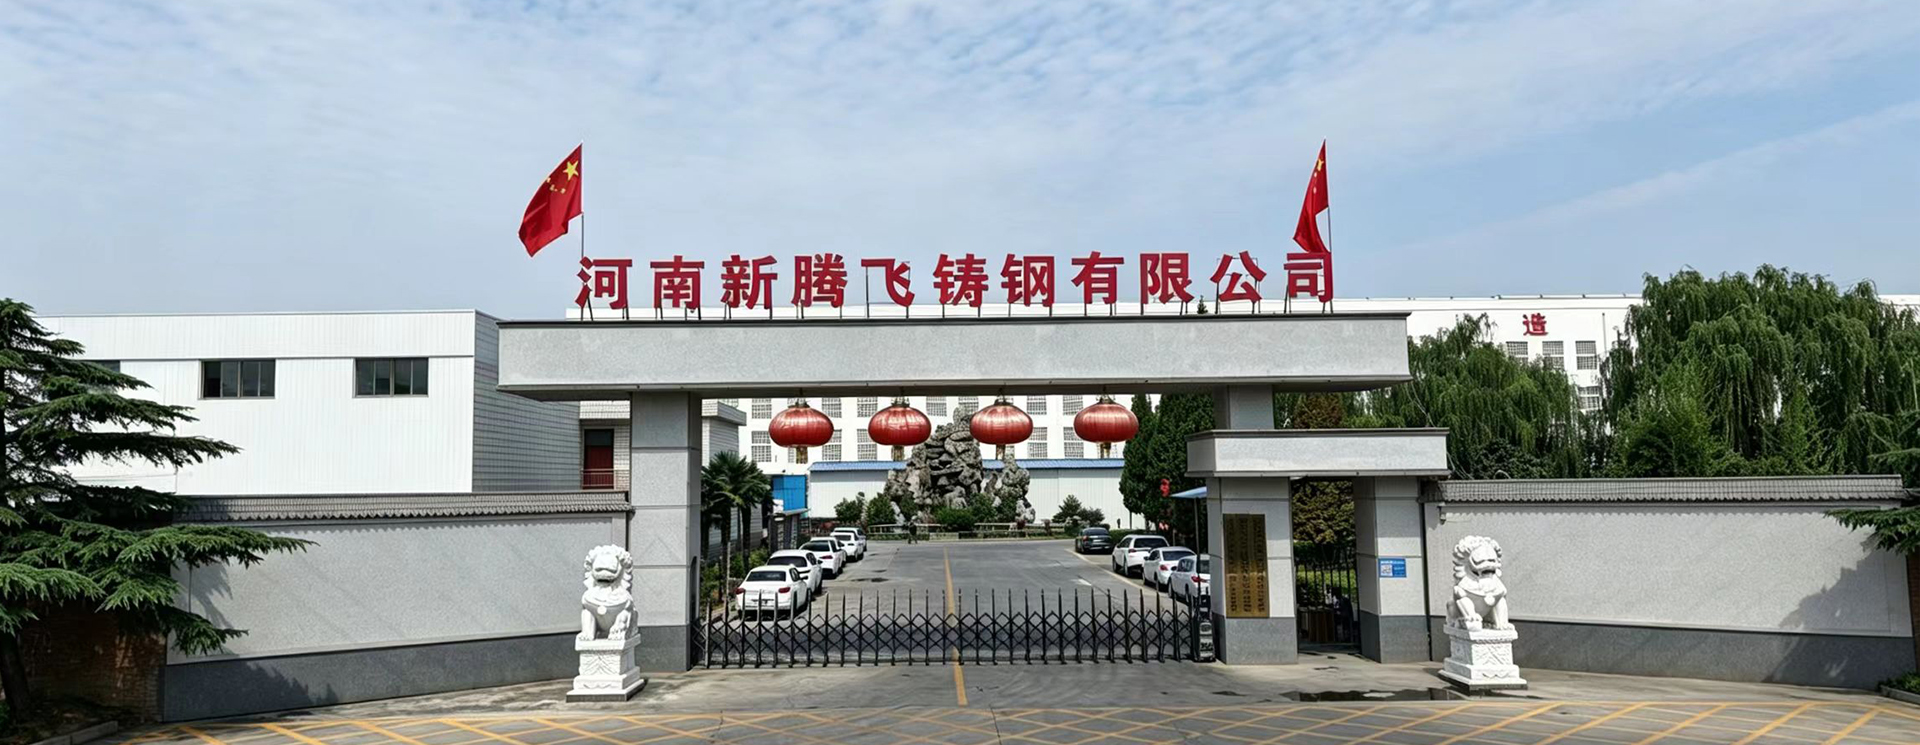
河南新腾飞铸钢有限公司是一家集设计研发、定制生产、加工服务于一体的综合性企业,专注于铸钢件生产及机械加工。公司拥有电弧炉、精炼炉、中频炉等设备,可生产加工单重1-300吨各类普碳钢、低合金钢及不锈钢铸件,年产能8万吨。产品应用于矿山、水工、锻压、冶金、路桥、化工、钢铁、核电、阀门、船舶等重工机械领域。
30
年团队行业经验
5,000
万注册资金
3000
+合作客户

走进新腾飞

为装备制造业提供铸件,助力我国早日实现制造强国梦为使命,打造国内铸造及加工基地。

product center 产品中心

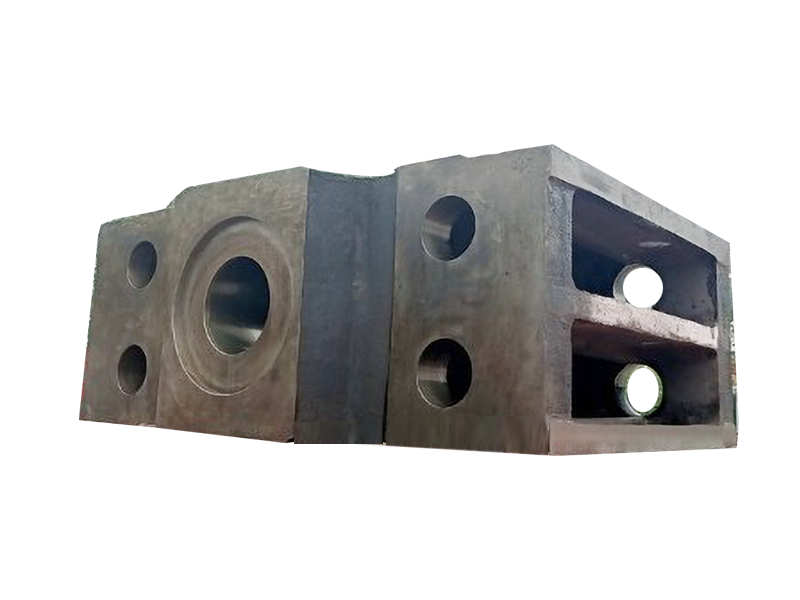
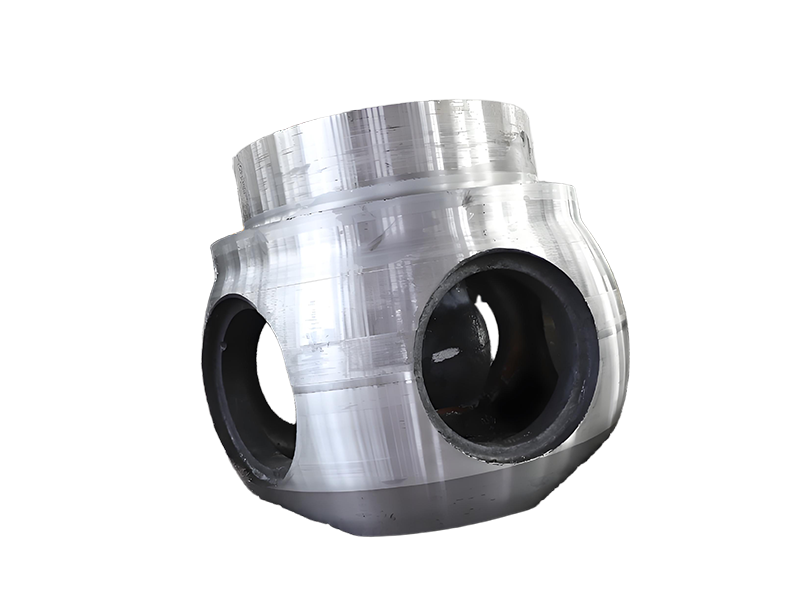
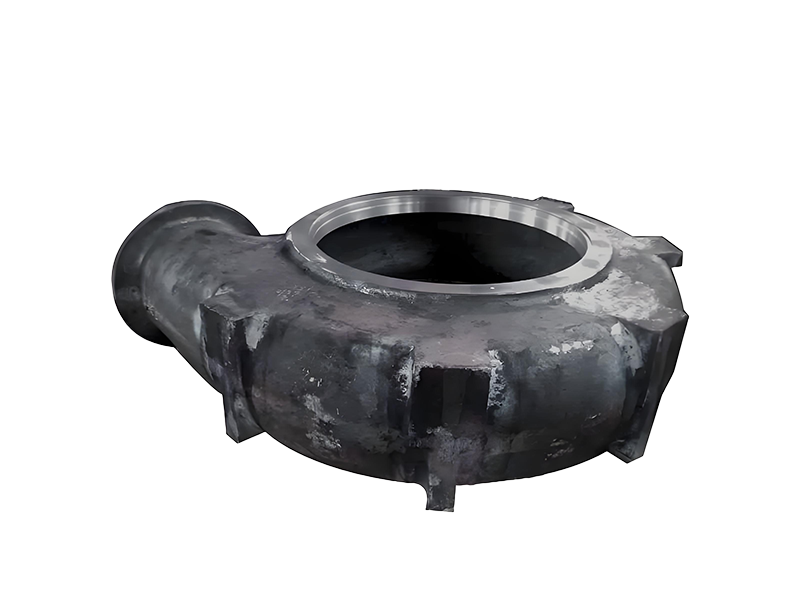
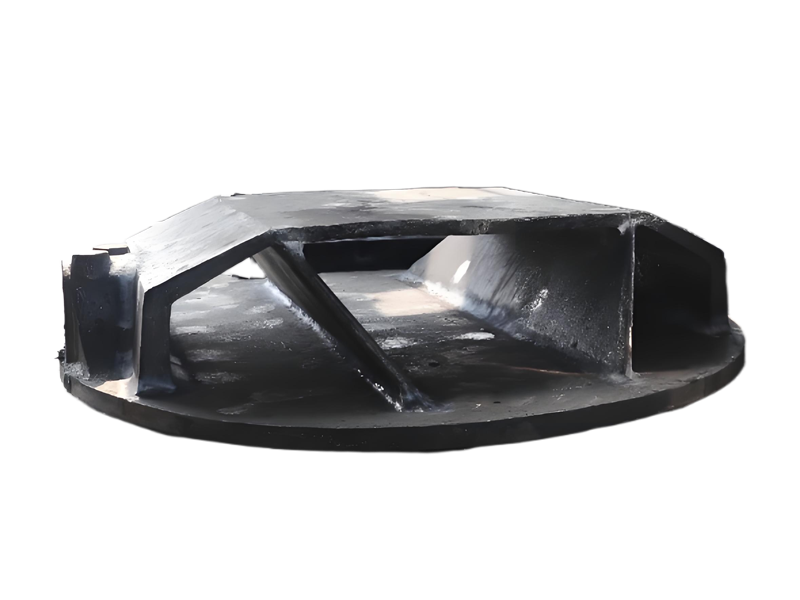
建材行业

冶金行业

锻压行业

水利工程

模具行业

河南新腾飞铸钢
河南新腾飞铸钢
河南新腾飞铸钢
河南新腾飞铸钢
advantage 四大优势

硬核产能

单件单重铸钢件300吨以内,年产能8万吨。
覆盖“铸造+加工”全流程,从毛坯生产到精细加工一站式交付,减少客户供应链环节。
100吨多工位LF精炼炉、2台50吨电炉,10米旋转台式抛丸机,全自动高温热处理窑。

技术优势

拥有68名技术研发人员和400余名经验丰富的员工,组成了强大的技术研发和生产团队,为产品质量和技术创新提供了坚实保障。
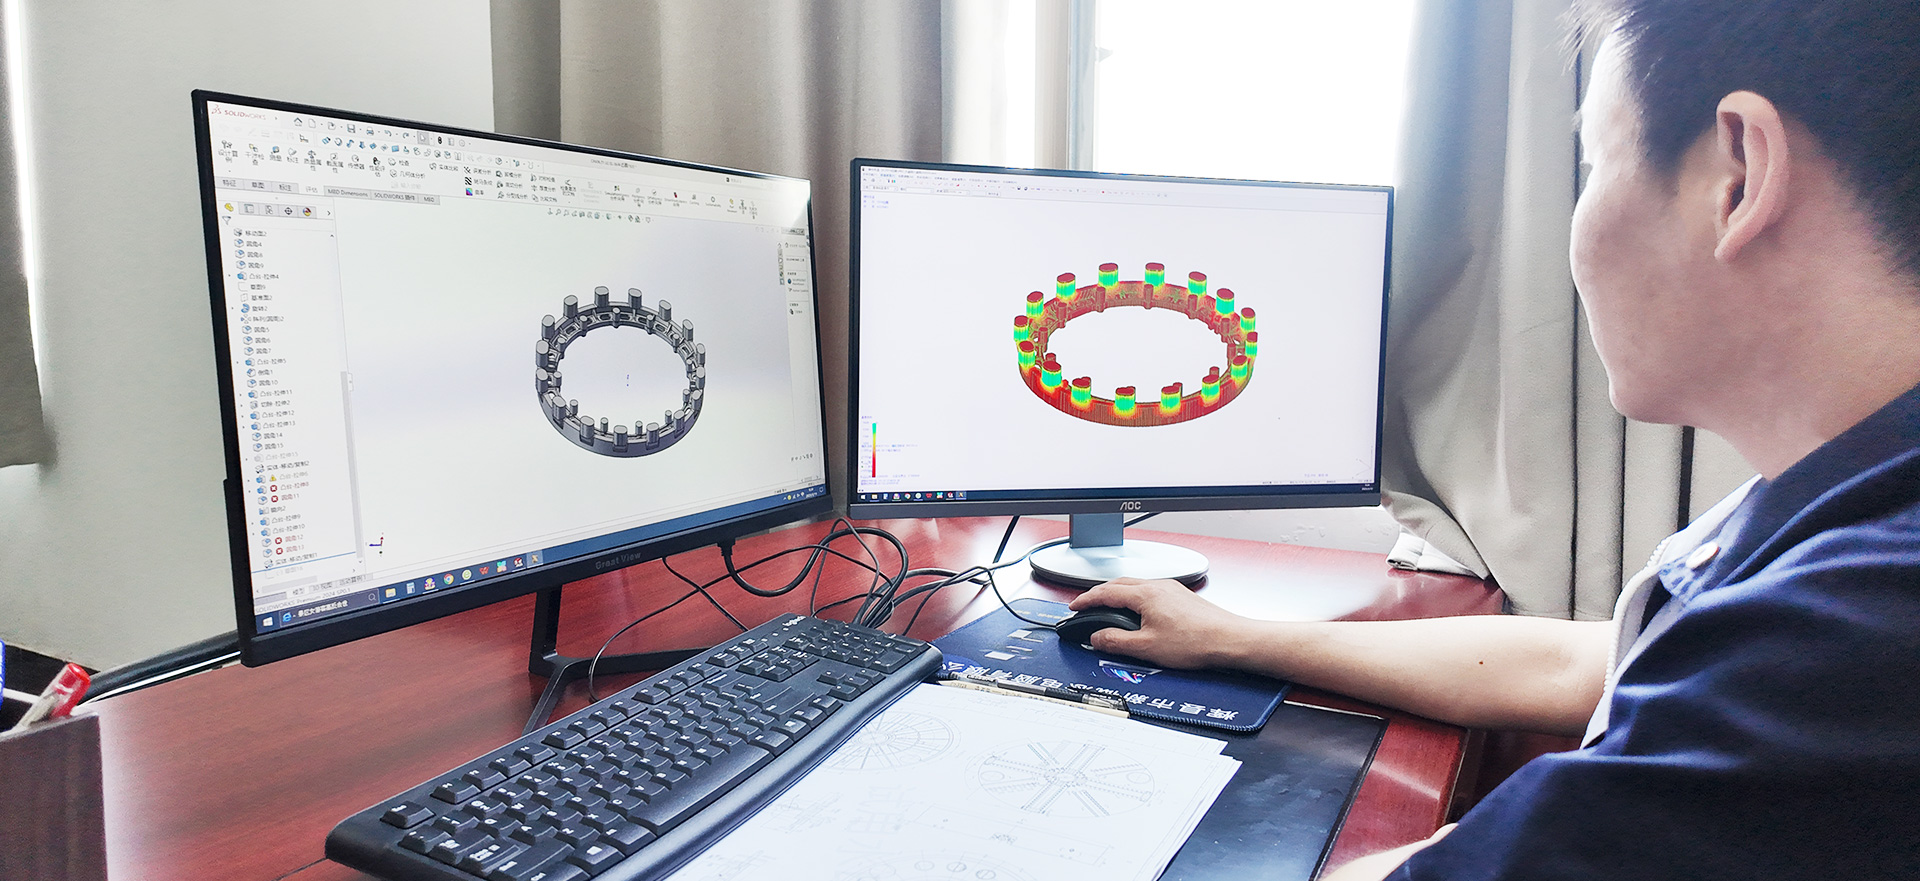
采用CAE、有限元和差分法,多维度对铸造工艺进行模拟,验证铸造工艺可行性方案,技术工程师全程一对一指导,严格按照生产工艺流程进行操作。

精工利器

车、铣、刨、磨等机械加工业务,是豫北地区大型铸钢件加工基地。
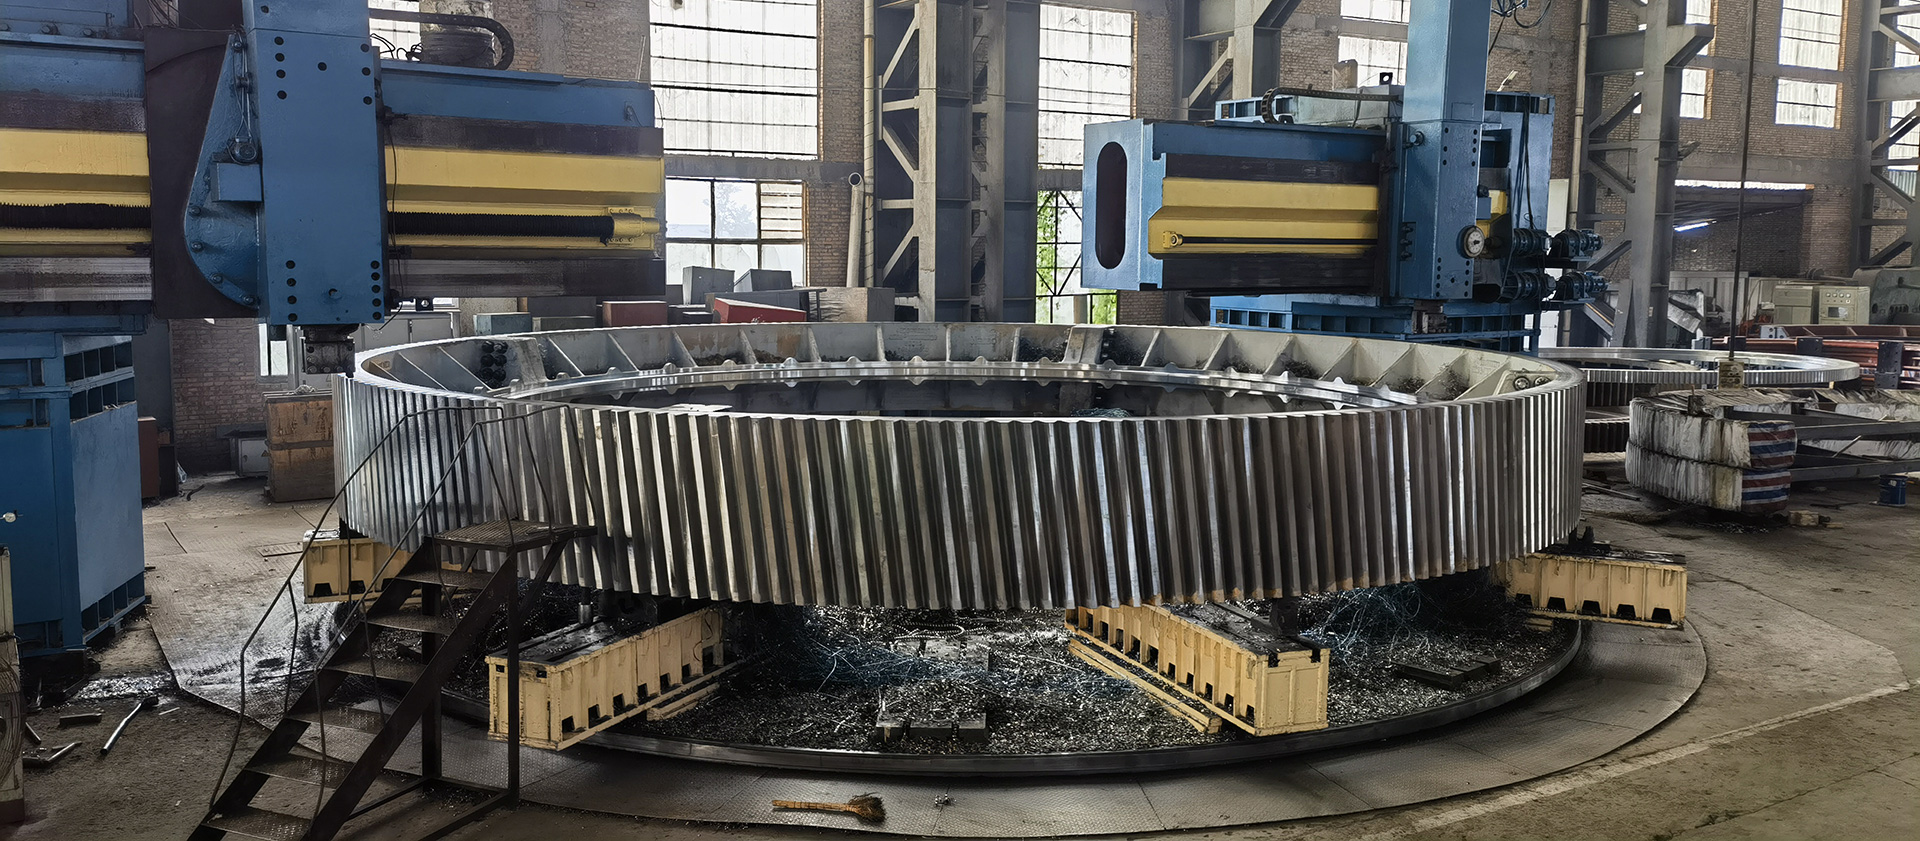
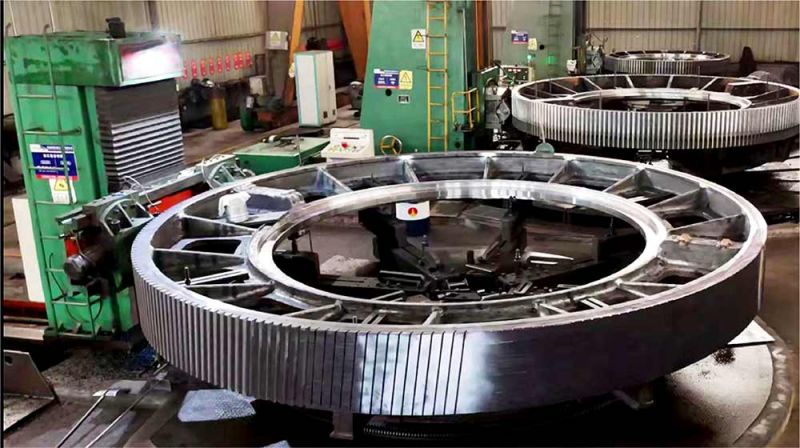
拥有俄罗斯10米数控滚齿机1台、武汉重型数控8米、5米滚齿机各1台,2台8米数控立车、5米、4米数控立车各1台,多台斯柯达落地数控镗铣床、钻床等加工设备,为客户提供从毛坯到成品服务。

品质承诺

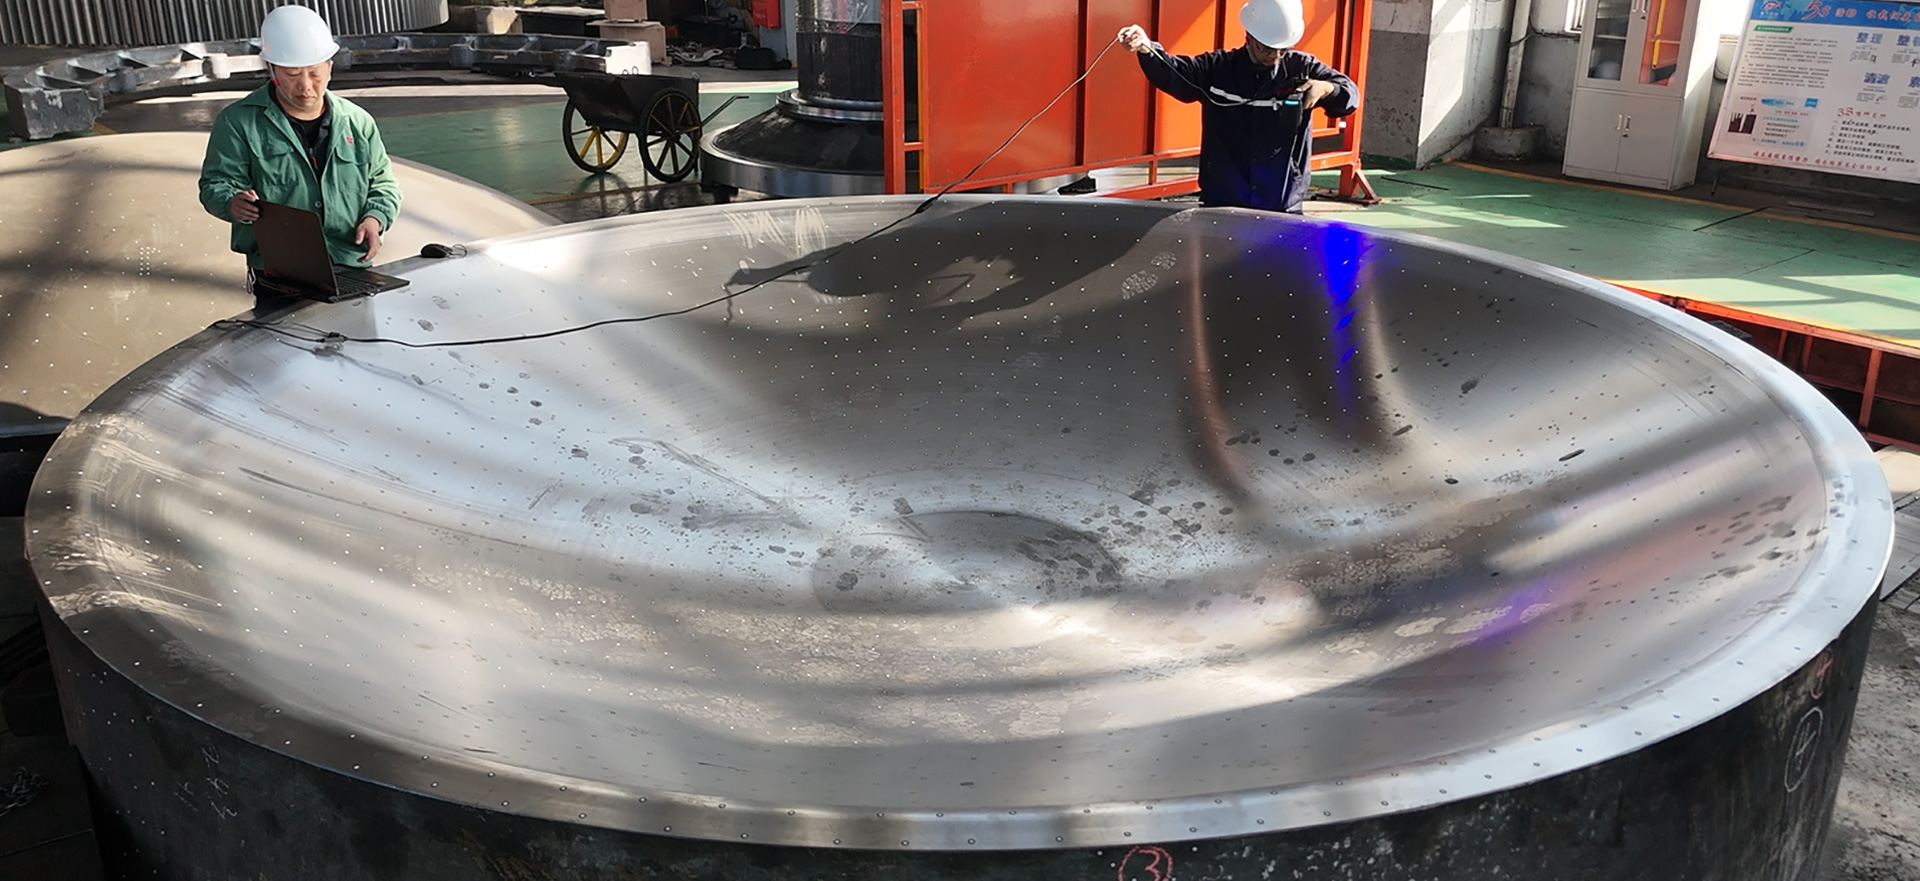
引进OBLF直读光谱仪、拉力试验机、冲击试验机、硬度检测仪、超声波探伤仪、高功率磁粉探伤仪等检测设备,确保铸钢件内、外在质量。
一、二级探伤标准,满足客户对高质量铸钢件的需求。
硬核产能 Hardcore production capacity
技术优势 Technical advantages
精工利器 Precision weapons
品质承诺 Quality Commitment
Classic case 经典案例
新腾飞铸钢与中国一重、中信重工、上海电气、太原重工、济南重工、武汉钢铁、华新水泥、江苏鹏飞、江苏海建、常州天山、莱歇研磨、美卓集团、蒂森克虏伯、西玛克等企业建立了长期稳定的战略合作关系。公司产品在国内市场销售良好,同时销往欧美、东南亚等多个国家和地区。
52+国家
3000+服务客户
中国一重案例
中信重工案例
上海电气案例
济南重工案例
大型铸钢件,铸钢件厂家,铸钢件加工,铸钢件铸造厂家,大型铸钢件加工厂-河南新腾飞铸钢_轧机牌坊气孔缺陷多是什么原因?听铸钢件厂家详解

2026-10-20

轧机牌坊气孔缺陷多是什么原因?听铸钢件厂家详解

轧机牌坊体型大、壁厚分布不均匀,内部砂芯结构复杂,易出现气体,气孔并不是单一因素造成的,铸钢件厂家发现气孔缺陷,很少是单一工序出错造成,大多是造型、熔炼、浇注多个环节叠加疏忽,后集中爆发质量问题。产品内腔复杂,需要组合多块砂芯拼合成型,砂芯烘干不到位,涂料涂刷之后没有彻底干透,砂料、涂料里面残留水分,钢水浇入型腔之后,水分瞬间受热汽化,会产生大量气体;砂芯排气通道设计不合理,排气槽数量不够、通道堵塞,气体没办法顺利排出型腔,就会侵入钢液内部,形成体积偏大的侵入性气孔,这类气孔大多集中在铸件上部、砂芯周边位置;旧砂回收管控不严,砂料水分超标,冷铁、芯撑上面带有铁锈油污,浇注受热分解产气,会诱发气孔缺陷。铸钢件厂家采购的炉料里面锈蚀严重、沾有油污,或者回炉料堆放受潮,投入炉内熔化之后,会让钢水溶解大量氢、氮气体,气体来不及逸出就留在铸件内部,形成大量细小弥散的针孔。而且牌坊对钢水纯净度要求高,出钢之后要预留足够的镇静时间,让气体、夹杂物充分上浮,要是钢水出炉之后马上就进行浇注,也会留下气孔隐患。浇注系统设计不合理,钢水流速忽快忽慢,充型过程发生紊流,很容易把型腔内部的气体卷进钢水当中。浇注温度过低,钢液冷却速度太快,气泡还没来得及上浮溢出,铸件表层已经凝固,气体被封在铸件内部,机加工之后皮下气孔就全部显现出来。想要质量好,就不能只盯着某一个工序,而是把每一处生产细节严格执行到位,做到各岗位责任到人,轧机牌坊每道工序全程记录存档,层层把关、闭环管控。

大型铸钢件,铸钢件厂家,铸钢件加工,铸钢件铸造厂家,大型铸钢件加工厂-河南新腾飞铸钢_球磨机大齿轮自主交付难点:铸钢厂家如何完成毛坯到成品全工序?

2026-10-18

球磨机大齿轮自主交付难点:铸钢厂家如何完成毛坯到成品全工序?

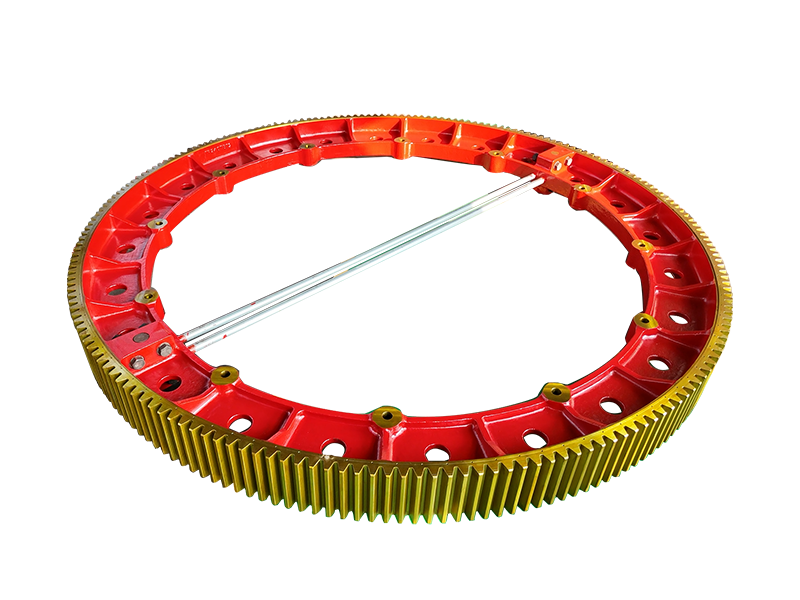
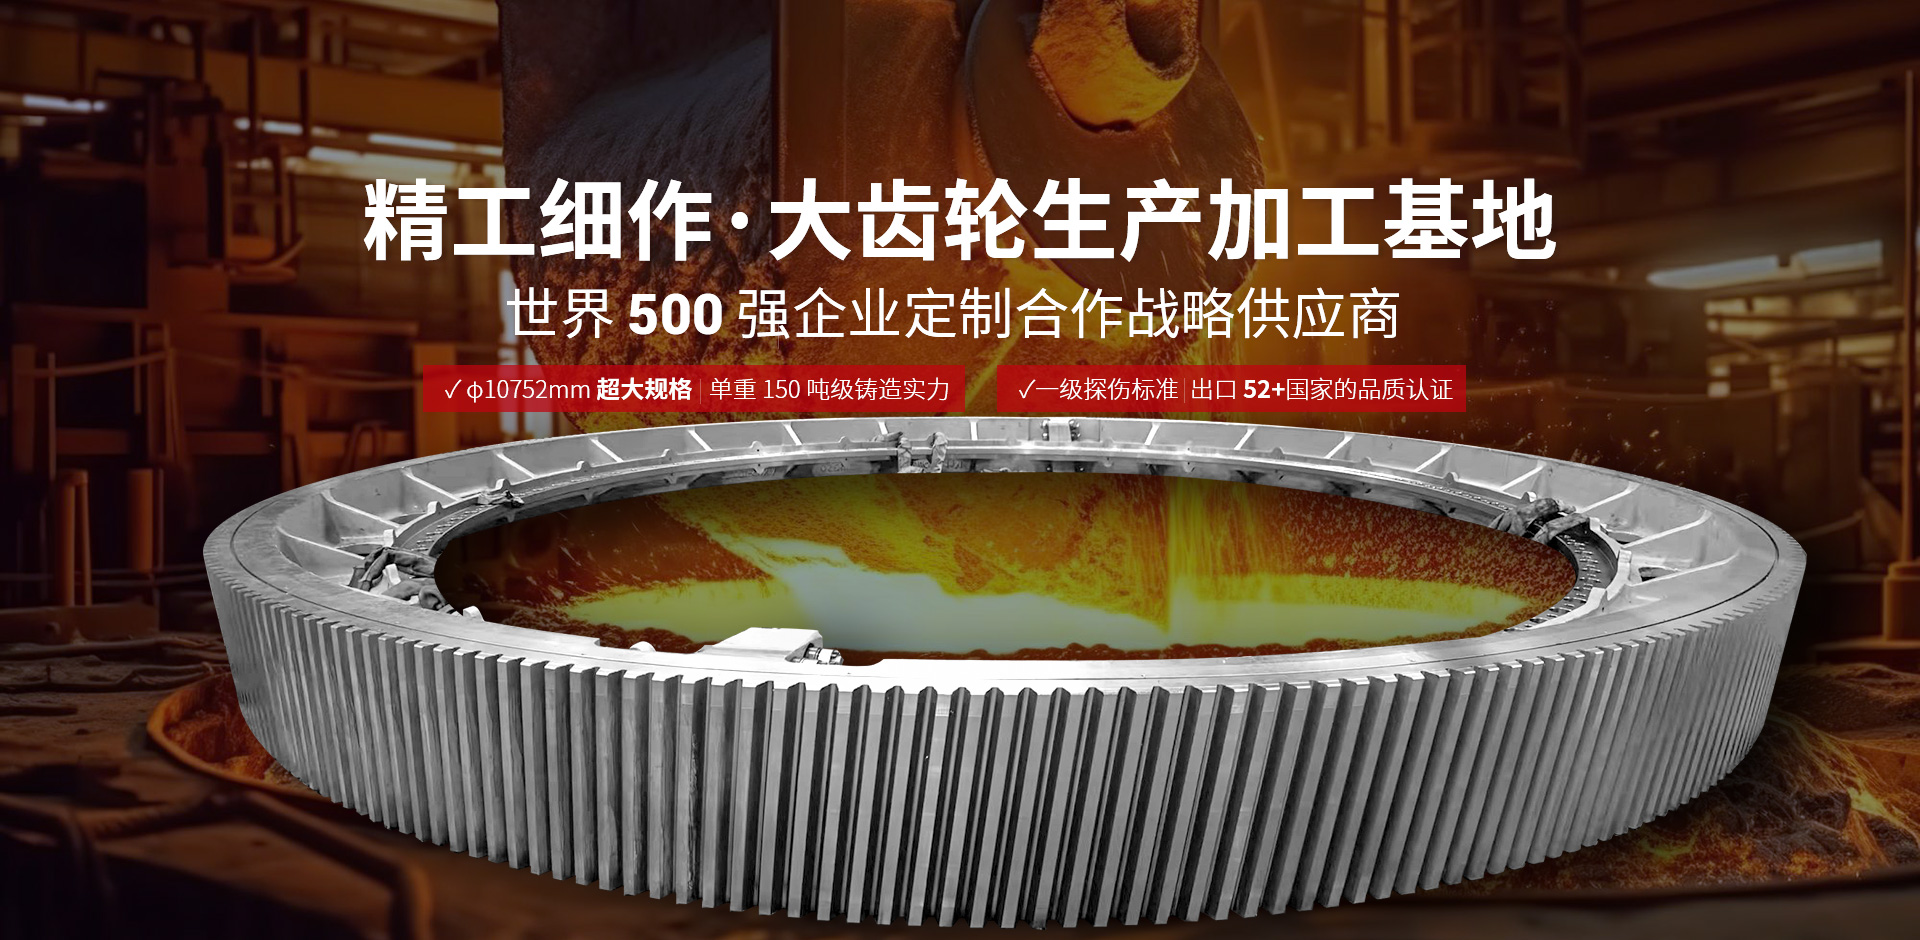
球磨机大齿轮是磨机传动系统中关键的承载部件之一。从浇注到成品要经历十余道严苛工序。多数铸钢厂家只做毛坯铸造,后续加工和热处理全部外协,可工序一旦脱节,变形控制、探伤追溯、交期协调样样被动。能从头做到尾的厂家,才算真正掌握了大齿轮的交付能力。一、非标定制关键是图纸评审。矿山磨机大齿轮选用 ZG35CrMnSi 保障抗冲击性,水泥回转窑大齿轮采用 ZG42CrMo 应对高温疲劳,材质选错会加速齿面磨损。厂家接单后结合工况载荷匹配材质,通过华铸 CAE 模拟铸造过程,预判缩孔缩松,从源头控制铸造缺陷。二、齿轮轮缘热节集中,补缩量大,需配置大型冒口补偿凝固收缩,冒口重量可达铸件 40% 以上。但开齿后齿面仍易出现显微疏松。可通过 CAE 铸造模拟优化冒口布局,搭配冷铁调控温度梯度,实现顺序凝固,规避缺陷。三、热处理是大齿轮制造隐蔽且高风险工序。大齿轮壁厚不均,冷却过快易开裂,过慢则硬度不足,工艺参数依靠铸钢件厂家长期生产经验积累,生产规格越丰富,工艺控制越精准。四、大齿轮多为两半组合结构,加工余量大会造成半齿圈易变形。行业常采用两半把合、组队加工工艺,分半加工后组合装配,搭配 “三车两铣” 及人工修整,减少形变与尺寸偏差。精加工采用数控设备管控齿距、齿向与齿面精度;精加工前复核铸件尺寸,加工时分步切削,防止二次变形。五、大型铸钢件齿轮依靠 UT 超声波探伤检测内部缩孔夹杂、MT 磁粉探伤排查表面裂纹,客户探伤等级要求高。完整检验流程:粗加工→探伤→缺陷修复→去应力热处理→半精加工→复探→精加工→成品检验,关键区域全检。每件产品探伤、材质、热处理资料统一归档留存,可追溯,作为质量争议技术凭证。六、非标定制的核心不是设备有多大,而是厂家愿不愿意在看不见的环节上投入。全链条自产的厂家,工艺参数在自己手里控制,出现问题能追溯到具体工序;转手外协的出了质量事故,铸钢件厂家往往连问题出在哪道环节都说不清。

大型铸钢件,铸钢件厂家,铸钢件加工,铸钢件铸造厂家,大型铸钢件加工厂-河南新腾飞铸钢_磨机大齿轮的探伤有几种,听大齿轮加工厂家为您解答

2026-10-14

磨机大齿轮的探伤有几种,听大齿轮加工厂家为您解答

在矿山、水泥、冶金这些行业里,磨机大齿轮是设备传动系统的核心部件。它承担着整机传动扭矩与径向载荷,为保障产品质量,在生产加工过程中必须开展探伤检测,常用的探伤检测有:超声波探伤(UT)利用高频声波在工件内传播,遇缺陷界面反射,依靠回波判定缺陷位置与大小,如同给齿轮做 B 超,检出内部缩孔、夹杂、气孔等缺陷,重点检测轮齿及中心孔周边区域。磁粉探伤(MT)用于检测齿轮表面及近表面裂纹。通过对齿轮磁化并施加磁粉,裂纹处会聚集磁粉形成可见痕迹;齿根受力大,易产生疲劳裂纹,该检测对此类缺陷检出效果优异。渗透探伤(PT)适用于非磁性材料的表面缺陷检测,着色渗透检测可以显示开放性的表面缺陷,操作相对简便。实际生产中,大齿轮加工厂家通常会把超声波和磁粉两种方法结合起来使用,一个查内部、一个查表面,互相补充,确保缺陷不遗漏。探伤不是只做一次就完事。粗加工完成后会安排超声波探伤,重点检查内部有没有铸造缺陷;粗滚齿之后再做一次探伤,确认齿部区域没有隐患。大致流程是:铸造→退火→粗加工→探伤→热处理→半精加工→二次探伤→精加工→滚齿→成品检验。每个环节的探伤数据都会记录存档,客户随时可以查阅。不同的磨机工况对大齿轮的要求不一样,具体标准在签订技术协议时都可以协商确定。每件大齿轮出厂时都附带完整的探伤报告。正规生产厂家需配备齐全的无损检测设备,探伤作业人员须持证上岗,拥有国家一、二、三级无损检测资质。大齿轮加工厂家可实现从原材料入厂到成品出厂的全流程质量管控,层层把控产品品质。

大型铸钢件,铸钢件厂家,铸钢件加工,铸钢件铸造厂家,大型铸钢件加工厂-河南新腾飞铸钢_在铸钢件厂家生产的球磨机大齿轮定制周期是?

2026-10-12

在铸钢件厂家生产的球磨机大齿轮定制周期是?

采购球磨机大齿轮,交期是绕不开的问题。同一张图纸发给不同铸钢件厂家,报价能差出几十万,交期也能差两三个月,这是为什么呢?具体取决于齿轮尺寸、材质要求和当前排产情况。对于直径较大、材质要求较高的球磨机大齿轮,整个周期涉及木模制作、造型浇注、保温冷却、热处理、粗加工、精加工、探伤检测等多个环节,每个环节都需要预留合理的时间,不可随意压缩。齿轮根据客户图纸定制木模,仅这一项就需要15天左右;浇注完成后,大型铸钢件的保温时间通常需要十几天,具体由齿轮的尺寸和壁厚决定;热处理工序需要三到四天;机加工和质检环节视齿形精度要求而定。球磨机大齿轮常用材质包括ZG45、ZG42CrMo等,其中ZG42CrMo合金钢因综合力学性能好、耐磨性强,在矿山和水泥行业应用广泛。这种材质对热处理工艺要求较高,调质处理后齿面硬度通常需要控制在228至269HBW之间,热处理不到位会影响后续铣齿加工的效率和成本,厂家如果具备自有热处理窑和成熟工艺,能在保证质量的前提下缩短等待时间。建议看厂家是否具备全流程自主生产能力。从木模制作、铸造、热处理到机械加工全部自有的厂家,工序衔接更顺畅,不容易出现等外协、等物料导致的延误。此外,环保资质也值得关注——拥有环保B级及以上评级的厂家在冬季重污染天气管控期间仍可正常生产,铸钢件厂家不会因停产令耽误交期。

大型铸钢件,铸钢件厂家,铸钢件加工,铸钢件铸造厂家,大型铸钢件加工厂-河南新腾飞铸钢_为什么有的冶金轴承座用不久?铸钢件厂家说看不见的工序才是关键

2026-10-10

为什么有的冶金轴承座用不久?铸钢件厂家说看不见的工序才是关键

问:冶金轴承座用不久,问题到底出在哪?答:很多人反应是材质不行,找铸钢件厂家返工。也有不少人觉得是使用工况太恶劣,高温、重载、冲击等导致,这些判断都有道理,但往往忽略了一个关键环节——铸造过程中那些看不见的工序,是铸件内部的质量。问:真正决定寿命的,是“看不见”的那几道工序?一、浇注方案的模拟优化。用铸造模拟软件,在电脑里先跑一遍浇注和凝固过程,提前找到缺陷可能出现的位置,然后有针对性地调整冒口布局和冷铁位置。二、热处理。 铸态下的铸钢件内部存在粗大晶粒、组织不均匀和残余应力,这些如果不通过热处理消除,后续加工和使用的过程中都可能引发变形或开裂。针对轴承座的结构特点,铸钢件厂家会制定阶梯式的调质工艺,精确控制升温、保温和冷却曲线,让金相组织充分转变,把残余应力降到尽可能低。三、探伤。 铸件做完热处理之后,不是随便抽检,而是每一件都要过超声波和磁粉探伤。超声波查内部,磁粉查表面和近表面,两套手段配合,才能把裂纹、气孔、缩松这些危害性缺陷筛出来。不合格的直接报废或返修,绝不能带着隐患出厂。说白了,内部质量差的轴承座,外表看着一样,但装到设备上就是两回事。铸钢件这个行当,功夫全在细节里。 浇注温度差几十度、冷却速度差一点、探伤少做一道,短期看成本是省了,但客户那边付出的代价可能是频繁停机、更换,甚至整条线停产。设备稳定运行,靠的不是某一个零件有多好,而是铸钢件厂家生产的铸钢件每个环节都经得起推敲。

大型铸钢件,铸钢件厂家,铸钢件加工,铸钢件铸造厂家,大型铸钢件加工厂-河南新腾飞铸钢_铸钢件大齿轮非标定制:铸钢件厂家难在哪里,贵在何处

2026-10-08

铸钢件大齿轮非标定制:铸钢件厂家难在哪里,贵在何处

采购回转窑、球磨机大齿轮,看似只是按图加工。但经历过非标定制便知:同一张图纸发给不同铸钢厂家,报价可相差数十万,交期差距长达两三月。并非漫天要价,是非标定制从图纸评审开始,本就没有标准答案。非标定制的“难”,从图纸技术评审就开始了。 客户一般仅提供齿形参数与安装尺寸,而铸造工艺、冒口、冷铁、浇注系统,都需要厂家凭经验研判。水泥回转窑、矿山球磨机齿轮材质要求截然不同:回转窑大齿轮长期承受高温疲劳,优先选用 ZG35CrMo、ZG42CrMo 低合金铸钢;矿山磨机侧重抗冲击韧性,可选 ZG35CrMnSi。材质选型不当,齿面磨损会成倍加剧。图纸评审阶段需吃透设备工况、载荷、启停频次,方能匹配合适材质方案。铸造环节是硬核技术难点。齿轮补缩需求大,需设置大型冒口补偿凝固收缩,冒口重量有时超铸件总重 40%。即便如此,开齿后齿面仍易出现显微疏松缺陷,因此浇注前需借助 CAE 模拟软件,反复预判缩孔、缩松位置。热处理环节的难度更隐蔽,但风险更大。 大齿轮淬火时,壁厚不均导致冷却速度难以均匀控制,冷却太快容易开裂,太慢又达不到硬度要求。具体怎么做,全靠厂家在长期实践中积累——做过的规格越多,工艺窗口就越准。再说检测。 大型铸钢齿轮的验收标准很清晰:UT(超声波探伤)查内部缩孔、夹杂,MT(磁粉探伤)查表面裂纹。一、二级探伤意味着什么?意味着从冶炼到浇注的全流程都不能有侥幸心理。这些难点叠加在一起,后指向同一个判断:非标定制的核心不是设备有多大,而是铸钢件厂家愿不愿意在看不见的环节上投入。有的报价低,不是技术更好,而是在工艺验证、热处理参数优化、检测覆盖面上做了减法。矿山磨机铸钢大齿轮的断齿事故,原因分析下来往往是两条:结合面间隙过大导致局部弯曲应力超标,以及铸造疏松缺陷降低了疲劳寿命。前者是安装问题,后者是铸造质量问题。铸造质量问题,就是厂家在“难”字面前选择了省事。所以选非标定制的铸钢件大齿轮供应商,建议重点看四件事。一看有没有做过类似规格和工况的案例。φ6米以上、单重20吨以上的大齿轮,和φ3米的产品完全是两个技术层级,前者对冶炼能力、热处理炉尺寸、加工设备都有硬性要求。二看检测报告是否齐全可追溯。每件齿轮的UT/MT报告、材质化验报告、热处理曲线记录,这些不是走流程的文件,是出现争议时的依据。三看厂家是铸造加工一体化,还是只做毛坯转手外协。全链条自产的厂家,工艺参数在自己手里控制,出现异常能追溯原因;转手外协的,出了问题往往连问题出在哪道工序都说不清。四看热处理工艺方案。问一个具体的问题:你们的ZG42CrMo大齿轮淬火冷却方式是什么?能清楚回答“水-空气间歇式冷却、分阶段控温”的,基本是真做过;含糊其辞的,大概率是外协热处理。大齿轮的定制,图纸上的尺寸是看得见的,但材质内部是否致密、热处理是否到位、探伤是否真的一级合格——这些看不见的地方,才决定了这件产品装到设备上之后能安稳转多少年。非标定制的“难”是客观存在的,铸钢件厂家在“难”上投入多少,“责任”就落在哪里。

大型铸钢件,铸钢件厂家,铸钢件加工,铸钢件铸造厂家,大型铸钢件加工厂-河南新腾飞铸钢_为什么大型铸钢件交付总翻车?铸钢件厂家是如何保障质量呢?

2026-10-06

为什么大型铸钢件交付总翻车?铸钢件厂家是如何保障质量呢?

不少大型铸钢件临近交付才出问题,有的外观看着完好,上机使用不久就出现开裂、渗漏,还有的内部藏着缩孔、夹渣,等到探伤环节才暴露缺陷,直接延误整套设备项目工期。因重量大、壁厚不均,属于非标定制件,生产链条长,任何一个环节把控不到位,都容易出现交付翻车的情况。靠谱的铸钢厂家不会拿到图纸就直接投产,而是把质量管控贯穿从图纸评审到成品发货全流程。拿到订单开展工艺评审,结合铸钢件结构做铸造模拟,预判热节位置,合理设计浇道、冒口与冷铁,规划顺序凝固方案,从源头减少缩松裂纹风险。同时和客户确认工况、探伤等级、尺寸公差,避免后期理解偏差。原材料与熔炼环节是基础。正规的铸钢件厂家对废钢、合金料分类存放,避免混料。每炉钢水都用光谱仪检测成分,确认材质达标之后再进行浇注,严控硫磷等有害元素,降低裂纹倾向。浇注过程把控钢水温度、充型速度,做好挡渣排气,减少气孔夹渣。铸件成型之后,热处理是消除内应力的关键工序,是为了改善金相组织,提升铸件强度和韧性,避免后期使用时应力释放出现开裂。同时留置随炉试块,做拉伸、冲击、硬度试验,验证力学性能。毛坯清理完成后,进入无损探伤环节。采用超声波探伤检测铸件内部缩孔、疏松,磁粉探伤排查表面细微裂纹,关键受力铸件多采用两种探伤方式复检。尺寸方面使用三坐标或者量具检测,核对加工余量和外形尺寸。铸钢件厂家会对所有检测数据留存记录,做到整炉铸件可追溯。

首页 产品 电话 TOP