行业资讯
news
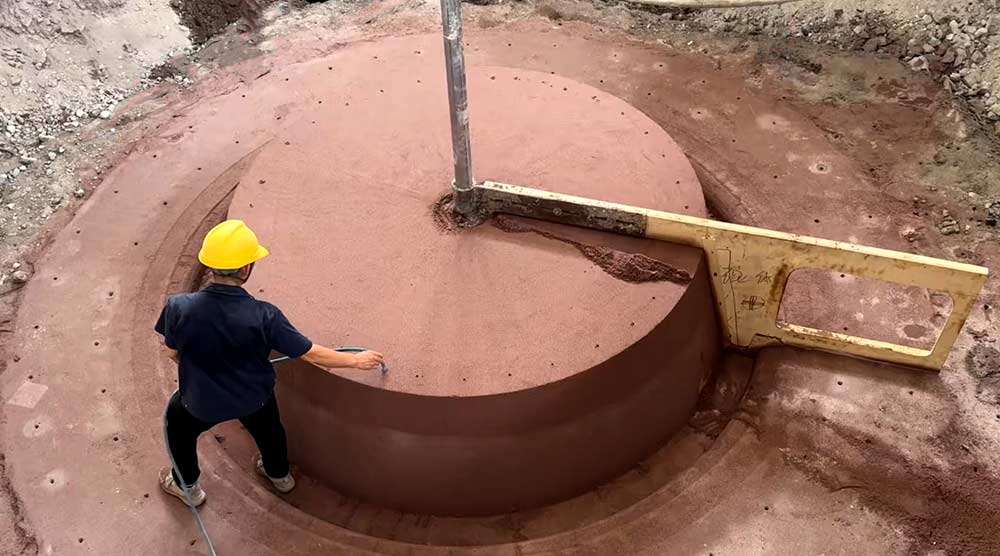
铸钢件厂家生产铸钢件经常表面附着一层硬质砂层,称为粘砂。人工打磨、机械清理都费时费力,不仅增加生产成本,严重的时还会导致铸件报废。
有的厂家反复调工艺、改参数,依旧频繁出现粘砂,其实核心还是没分清缺陷类型、找不准根本原因。铸钢件粘砂,主要分机械粘砂和化学粘砂两种,多数生产工况下都是两种问题叠加发生。
机械粘砂属于物理渗透造成的缺陷。当铸钢件浇注温度本身偏高,钢液流动性极强,如果造型时砂型紧实度不够、原砂粒度太粗,砂粒之间缝隙就会偏大。在钢水自身压力的冲刷挤压下,液态钢水直接渗入砂型孔隙,冷却凝固后砂粒牢牢嵌在铸件表面,当涂料涂刷过薄、涂层破损漏涂,也会引发机械粘砂。大多出现在铸件厚大部位、浇口和冒口根部。
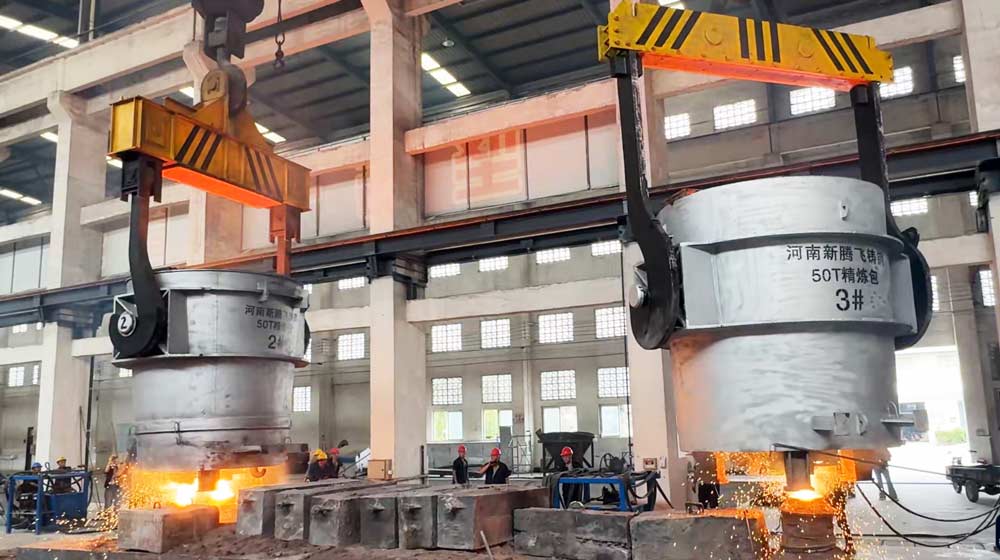
化学粘砂的处理难度高,属于高温化学反应导致。铸钢件厂家发现浇注过程中钢水会产生氧化亚铁,与型砂中的二氧化硅发生反应,生成低熔点的胶状物质。这种物质高温下会持续渗透砂层,冷却后形成坚硬的烧结层,牢牢贴合在铸件表面,普通打磨根本无法清理,返修难度极大。
想要杜绝粘砂缺陷,无需盲目改动工艺,抓好四个核心细节即可。
一、严控造型质量,合理把控砂型、砂芯紧实度,平衡好透气性与紧实度,杜绝型砂疏松问题。
二、选用铸钢专用高耐火度涂料,保证涂刷均匀、厚度达标,烘干彻底,避免起皮、漏涂。
三、优化浇注工艺,根据铸件规格把控浇注温度和速度,减少钢水对型腔的强力冲刷。
四、优化浇注系统,完善排气设计,降低钢液局部压力。
总而言之,粘砂不是单一问题,是多方面管控不到位导致的。生产中只需区分粘砂类型,针对性调整工艺细节,铸钢件厂家就能大幅降低缺陷率,提升产品表面质量和成品合格率。
返回顶部
扫一扫 关注我们
