行业资讯
news
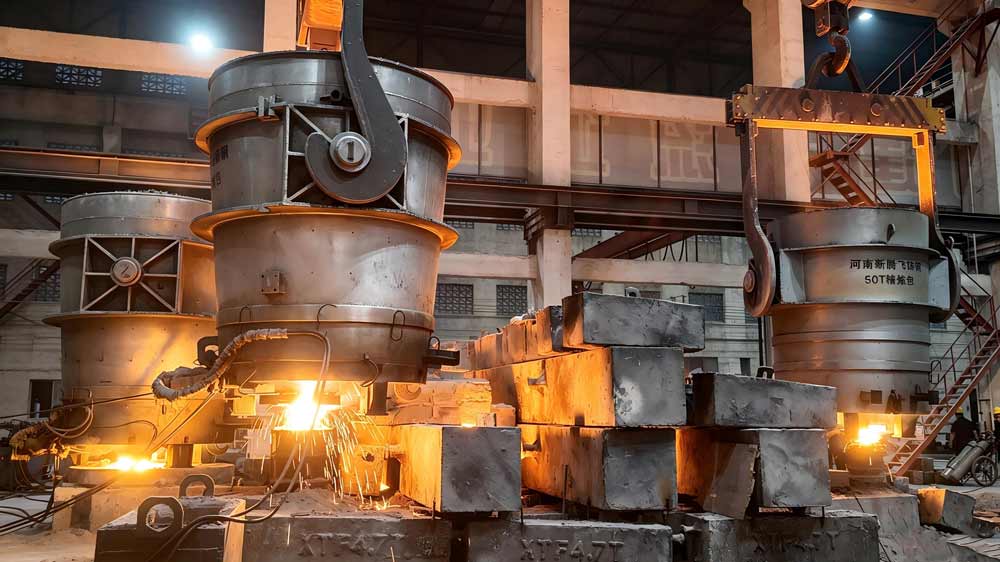
铸钢件出现气孔、缩松或浇不足,很多大型铸钢件厂家想的是材质有问题。但在后续缺陷分析流程中,浇注温度通常被列为重点排查项。这不是经验偏好,而是基于凝固理论和长期生产数据形成的判断逻辑。
浇注温度偏高时,钢液过热度增大,吸气倾向明显上升,凝固过程中体积收缩加剧,厚大断面极易产生缩孔、缩松,表面粘砂风险同步增加。浇注温度偏低时,钢液流动性下降,充型能力不足,浇不足、冷隔、气孔等缺陷集中出现。基于这一机理,铸钢件采购环节有四个关键点值得重点关注。
设备配置:炉前测温与记录体系
在车间,每炉次均采用热电偶或红外测温仪测定浇注温度,并将数据纳入工艺档案。若现场缺乏测温设备,仅凭操作人员目测颜色判断,温度波动范围可达±30℃以上,铸件缺陷率自然难以稳定。
文件记录:质检报告中是否包含温度数据
一份完整的铸钢件检验报告,除化学成分、力学性能外,应标注实际浇注温度或温度区间。报告中缺失该项,说明该大型铸钢件厂家的工艺追溯能力有限,供货风险偏高。
技术应答:能否说明不同工况下的温度区间
普通碳钢件与低合金钢件、薄壁件与厚大件,浇注温度设定应有明确差异。例如厚大断面铸钢件通常需要适当降低浇注温度以减少缩孔倾向,而薄壁复杂件则需适度提高温度保证充型。能够清晰说明区间及调整依据的厂家,一般具备较强的工艺设计能力和现场控制经验。
异常追溯:对温度偏差批次的处理方式
浇注温度异常导致的缺陷具有批次性特征。正规厂家能够通过炉次号追溯温度曲线,分析偏差原因并实施纠正,而不是将问题简单归咎于“钢水流动性差”“天气潮湿”等外部因素。若无法提供原始温度记录,或对异常避而不谈,其质量管理体系存在明显漏洞。
浇注温度看似单一参数,实则反映企业从熔炼、测温、浇注到记录追溯的全流程管控水平。大型铸钢件厂家优先排查浇注温度,是因为它连接着工艺设定与铸件质量的关键点。
返回顶部
扫一扫 关注我们
