行业资讯
news
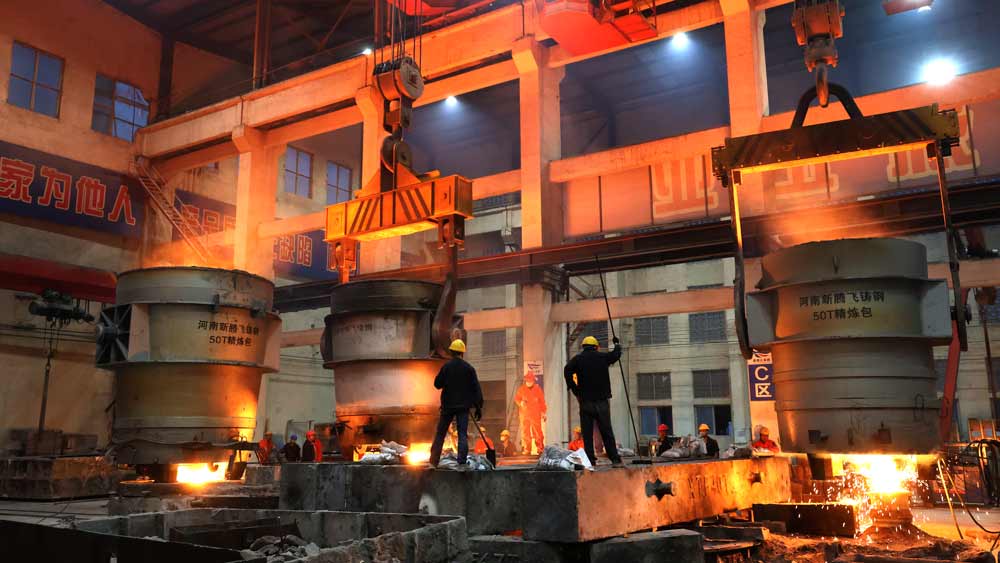
铸钢件厂家发现,气孔和冷隔几乎是绕不开的两个毛病。很多厂家是查砂子、调涂料、换供应商,折腾一圈下来发现基本没多大的改善。实际上,如果气孔成片出现在加工面上、冷隔总是集中在某个固定位置,大概率不是材料的问题,而是浇注系统从一开始就没设计对。
一、看铸钢件的浇道截面设计
浇注系统看似几条通道,直浇道、横浇道、内浇道的截面积比例,直接决定钢水流动状态。
配比过小:钢水充型慢,热量损耗大,流至远端薄壁处已发稠,易产生冷隔。 配比过大:缓冲不足,钢水翻卷飞溅,卷气形成气孔。
转包浇注小型件:内浇道∶横浇道∶直浇道=1∶0.8~0.9∶1.1~1.2。 漏包浇注大中型件:钢水流量由包底孔控制,浇道不控流速,重点保证结构坚固、通道通畅,防止高速钢水冲刷出砂眼。
内浇道宜分散、切向进入型腔,让钢水平稳铺开,避免直冲型壁。
二、排气通道要单独设计,不能靠砂型“透气”
不少铸钢件厂家认为砂型自带透气性,型腔中的气体可以自行排出。该思路在小型铸铁件生产中勉强适用,但并不适合铸钢件。铸钢件的浇注温度可达 1520~1600℃,砂芯受热会产生大量气体,型腔原有空气叠加砂芯发气,仅依靠砂粒之间的微孔,排气速度远远不足。
正确方案是在型腔高处、铸型死角、砂芯被钢水包覆区域,专门开设出气孔或出气冒口。可降低铸钢件的气孔、夹渣缺陷。
出气孔位置优先于数量。找准气体聚集区域,少量出气孔即可解决排气问题;如果位置选择不当,开孔再多也难以达到效果。
三、过滤网不是可选项,是浇注系统的一部分
不少人会认为浇注过滤网属于额外增加的生产成本,但综合铸件废品率、后续加工工时来看,加装过滤网的投入性价比很高。过滤网一般布置在横浇道,或是直浇道与横浇道的过渡位置,作用是阻挡熔渣,缓冲钢水冲击,将紊流转变为层流,降低涡流卷气风险。
四、铸钢件厂家对浇注温度和速度的控制
浇注系统设计再好,浇注温度和充型速度匹配不到位,工艺效果也会受损。铸钢浇注温度一般控制在 1520~1600℃:温度低,钢水流动性不足,远端充型困难,易产生冷隔;温度高,晶粒粗大、氧化严重,气孔、粘砂风险增加。
返回顶部
扫一扫 关注我们
