行业资讯
news
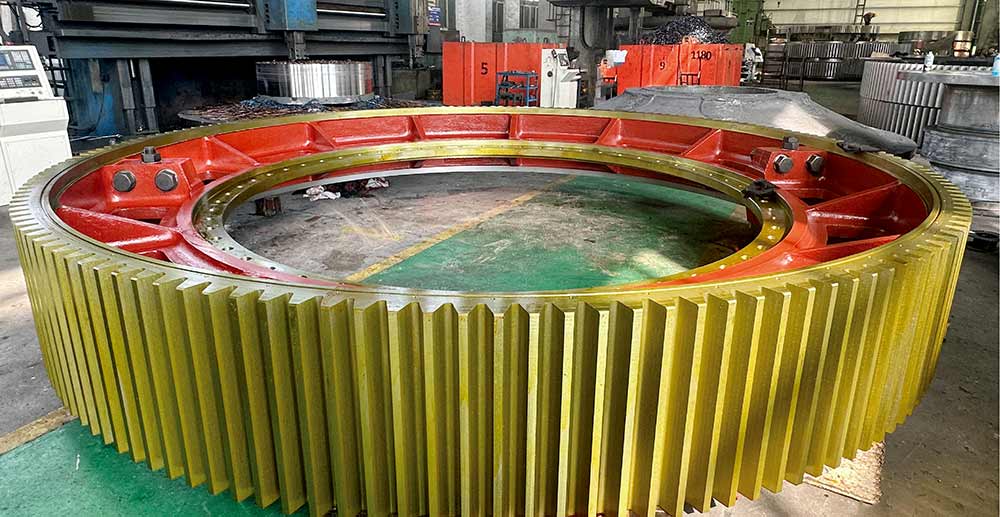
在矿山、水泥、冶金这些行业里,磨机大齿轮是设备传动系统的核心部件。它承担着整机传动扭矩与径向载荷,为保障产品质量,在生产加工过程中必须开展探伤检测,常用的探伤检测有:
超声波探伤(UT)利用高频声波在工件内传播,遇缺陷界面反射,依靠回波判定缺陷位置与大小,如同给齿轮做 B 超,检出内部缩孔、夹杂、气孔等缺陷,重点检测轮齿及中心孔周边区域。
磁粉探伤(MT)用于检测齿轮表面及近表面裂纹。通过对齿轮磁化并施加磁粉,裂纹处会聚集磁粉形成可见痕迹;齿根受力大,易产生疲劳裂纹,该检测对此类缺陷检出效果优异。
渗透探伤(PT)适用于非磁性材料的表面缺陷检测,着色渗透检测可以显示开放性的表面缺陷,操作相对简便。
实际生产中,大齿轮加工厂家通常会把超声波和磁粉两种方法结合起来使用,一个查内部、一个查表面,互相补充,确保缺陷不遗漏。
探伤不是只做一次就完事。粗加工完成后会安排超声波探伤,重点检查内部有没有铸造缺陷;粗滚齿之后再做一次探伤,确认齿部区域没有隐患。大致流程是:铸造→退火→粗加工→探伤→热处理→半精加工→二次探伤→精加工→滚齿→成品检验。每个环节的探伤数据都会记录存档,客户随时可以查阅。
不同的磨机工况对大齿轮的要求不一样,具体标准在签订技术协议时都可以协商确定。每件大齿轮出厂时都附带完整的探伤报告。
正规生产厂家需配备齐全的无损检测设备,探伤作业人员须持证上岗,拥有国家一、二、三级无损检测资质。大齿轮加工厂家可实现从原材料入厂到成品出厂的全流程质量管控,层层把控产品品质。
返回顶部
扫一扫 关注我们