行业资讯
news
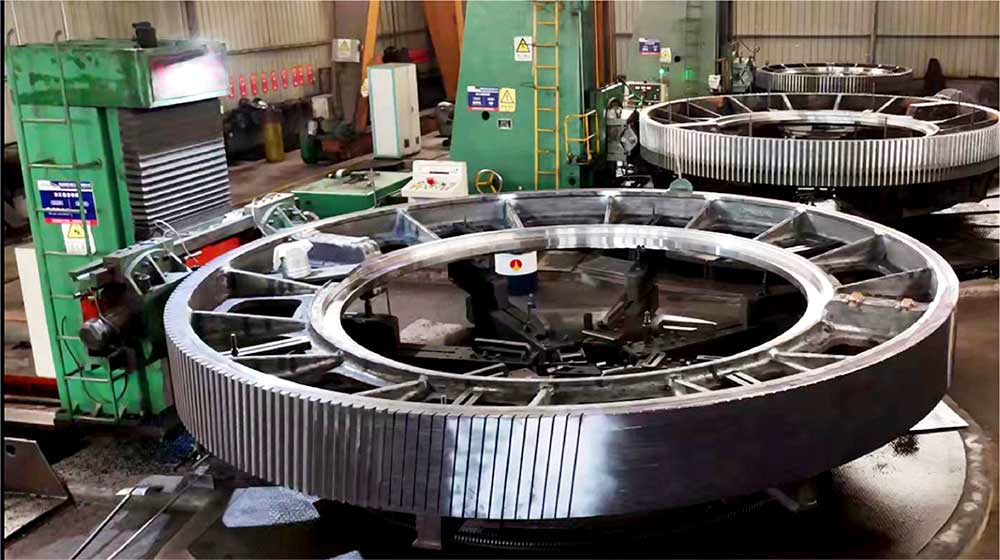
球磨机大齿轮是磨机传动系统中关键的承载部件之一。从浇注到成品要经历十余道严苛工序。多数铸钢厂家只做毛坯铸造,后续加工和热处理全部外协,可工序一旦脱节,变形控制、探伤追溯、交期协调样样被动。能从头做到尾的厂家,才算真正掌握了大齿轮的交付能力。
一、非标定制关键是图纸评审。矿山磨机大齿轮选用 ZG35CrMnSi 保障抗冲击性,水泥回转窑大齿轮采用 ZG42CrMo 应对高温疲劳,材质选错会加速齿面磨损。厂家接单后结合工况载荷匹配材质,通过华铸 CAE 模拟铸造过程,预判缩孔缩松,从源头控制铸造缺陷。
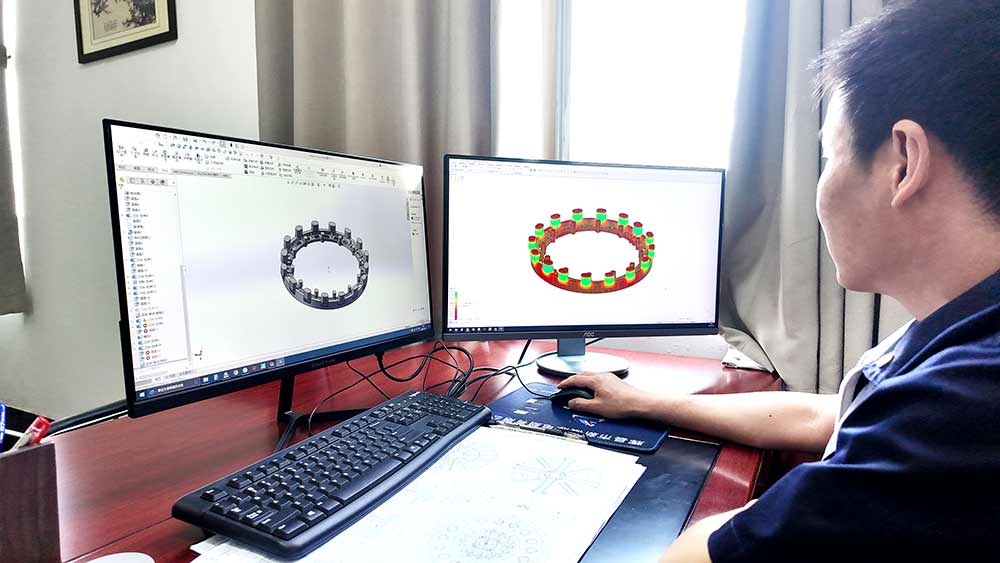
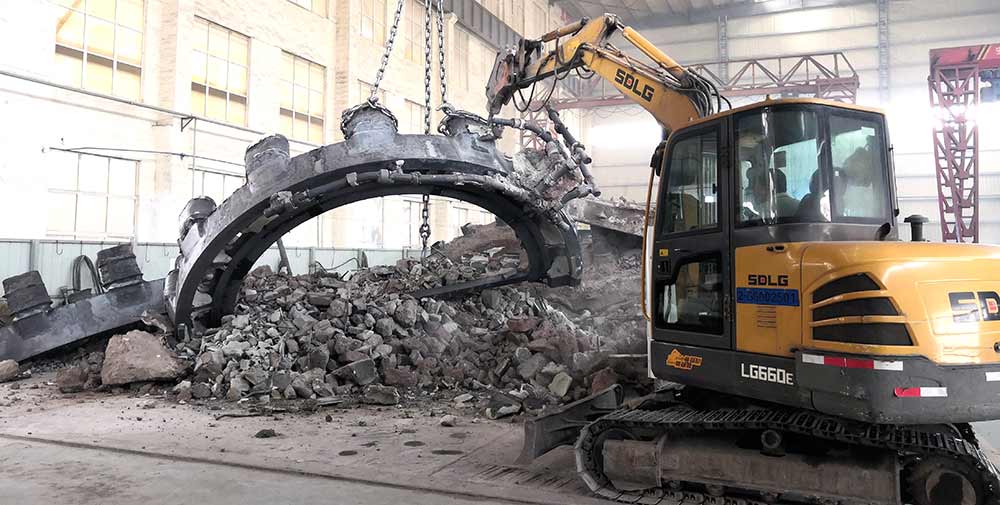
二、齿轮轮缘热节集中,补缩量大,需配置大型冒口补偿凝固收缩,冒口重量可达铸件 40% 以上。但开齿后齿面仍易出现显微疏松。可通过 CAE 铸造模拟优化冒口布局,搭配冷铁调控温度梯度,实现顺序凝固,规避缺陷。
三、热处理是大齿轮制造隐蔽且高风险工序。大齿轮壁厚不均,冷却过快易开裂,过慢则硬度不足,工艺参数依靠铸钢件厂家长期生产经验积累,生产规格越丰富,工艺控制越精准。
四、大齿轮多为两半组合结构,加工余量大会造成半齿圈易变形。行业常采用两半把合、组队加工工艺,分半加工后组合装配,搭配 “三车两铣” 及人工修整,减少形变与尺寸偏差。精加工采用数控设备管控齿距、齿向与齿面精度;精加工前复核铸件尺寸,加工时分步切削,防止二次变形。
五、大型铸钢件齿轮依靠 UT 超声波探伤检测内部缩孔夹杂、MT 磁粉探伤排查表面裂纹,客户探伤等级要求高。完整检验流程:粗加工→探伤→缺陷修复→去应力热处理→半精加工→复探→精加工→成品检验,关键区域全检。每件产品探伤、材质、热处理资料统一归档留存,可追溯,作为质量争议技术凭证。
六、非标定制的核心不是设备有多大,而是厂家愿不愿意在看不见的环节上投入。全链条自产的厂家,工艺参数在自己手里控制,出现问题能追溯到具体工序;转手外协的出了质量事故,铸钢件厂家往往连问题出在哪道环节都说不清。
返回顶部
扫一扫 关注我们