行业资讯
news
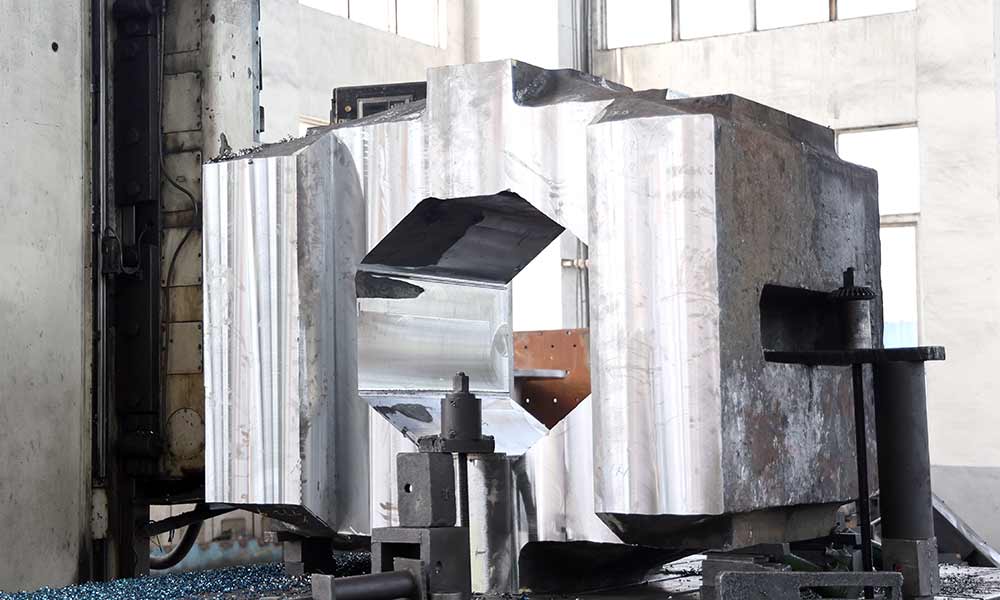
轧机牌坊体型大、壁厚分布不均匀,内部砂芯结构复杂,易出现气体,气孔并不是单一因素造成的,铸钢件厂家发现气孔缺陷,很少是单一工序出错造成,大多是造型、熔炼、浇注多个环节叠加疏忽,后集中爆发质量问题。
产品内腔复杂,需要组合多块砂芯拼合成型,砂芯烘干不到位,涂料涂刷之后没有彻底干透,砂料、涂料里面残留水分,钢水浇入型腔之后,水分瞬间受热汽化,会产生大量气体;砂芯排气通道设计不合理,排气槽数量不够、通道堵塞,气体没办法顺利排出型腔,就会侵入钢液内部,形成体积偏大的侵入性气孔,这类气孔大多集中在铸件上部、砂芯周边位置;旧砂回收管控不严,砂料水分超标,冷铁、芯撑上面带有铁锈油污,浇注受热分解产气,会诱发气孔缺陷。
铸钢件厂家采购的炉料里面锈蚀严重、沾有油污,或者回炉料堆放受潮,投入炉内熔化之后,会让钢水溶解大量氢、氮气体,气体来不及逸出就留在铸件内部,形成大量细小弥散的针孔。而且牌坊对钢水纯净度要求高,出钢之后要预留足够的镇静时间,让气体、夹杂物充分上浮,要是钢水出炉之后马上就进行浇注,也会留下气孔隐患。
浇注系统设计不合理,钢水流速忽快忽慢,充型过程发生紊流,很容易把型腔内部的气体卷进钢水当中。浇注温度过低,钢液冷却速度太快,气泡还没来得及上浮溢出,铸件表层已经凝固,气体被封在铸件内部,机加工之后皮下气孔就全部显现出来。
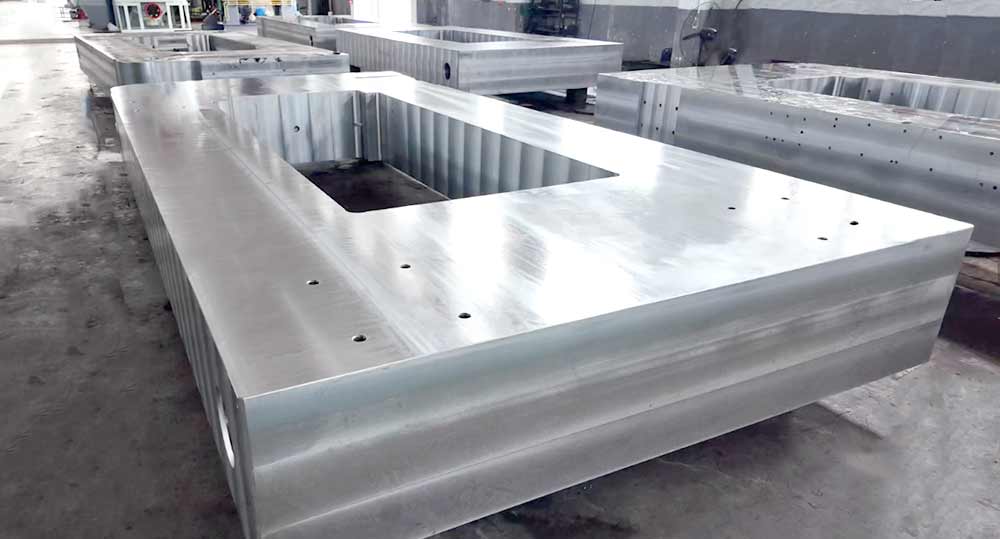
想要质量好,就不能只盯着某一个工序,而是把每一处生产细节严格执行到位,做到各岗位责任到人,轧机牌坊每道工序全程记录存档,层层把关、闭环管控。
返回顶部
扫一扫 关注我们